
کارخانه ما به عنوان مرجع صنعتی تولید کارتن قطعات خودرو در کشور، با ظرفیت تولید ماهانه ۱,۵۰۰ تن ورق کنگرهای و بهرهگیری از خطوط دایکات اتوماتیک و چاپ ۵ رنگ، تامینکننده اختصاصی قطعهسازان رده یک و دو است. کارتن قطعات خودرو تولیدی ما با انطباق کامل بر استانداردهای آزمایشگاهی BCT و ECT و بهینهسازی دقیق برای دستگاههای اتوماتیک کیسپکر طراحی میشود تا امنیت محمولههای حساس شما را در زنجیره تامین تضمین کند. تمامی سفارشهای کارتن قطعات خودرو در تیراژ کارخانهای، با صدور فاکتور رسمی معتبر و ضمانتنامه کنترل کیفیت، ویژه پروژههای سازمانی با ارزش قرارداد بالای ۱ میلیارد تومان ارائه میگردد.
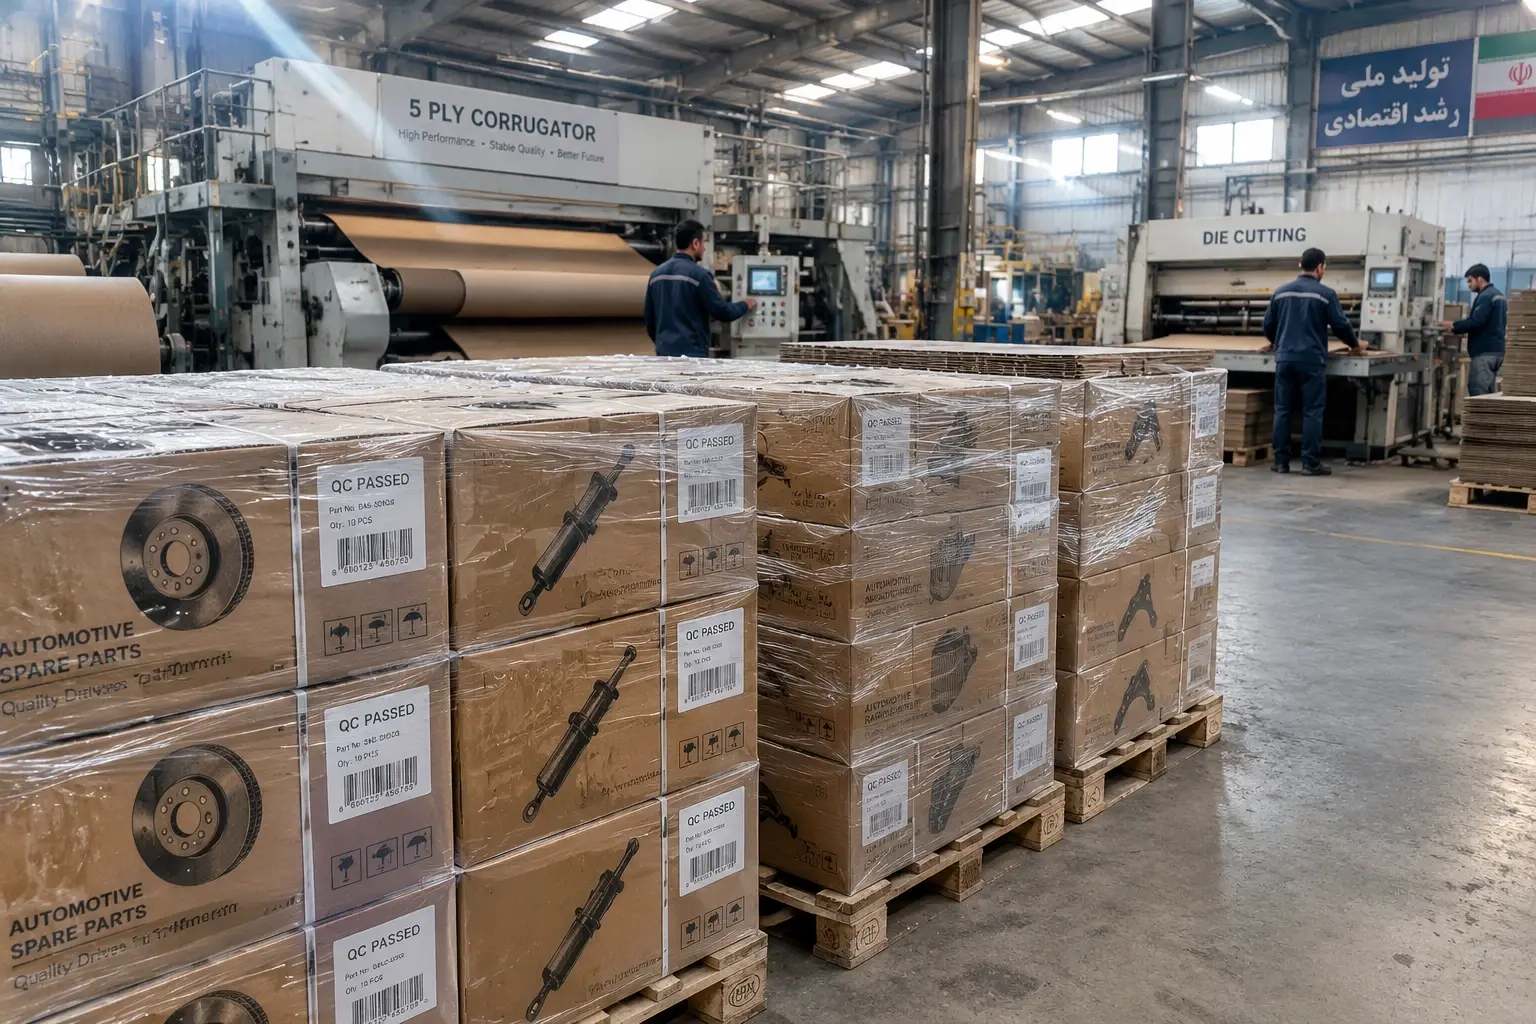
الزامات مهندسی در تولید کارتن قطعات خودرو و بستهبندی قطعات صنعتی
بستهبندی در صنعت خودرو صرفاً یک حامل فیزیکی نیست، بلکه جزئی حیاتی از مهندسی زنجیره تامین کارخانجات به شمار میرود. تنوع هندسی، تراکم جرمی بالا و آسیبپذیری سطح فلزات در برابر ضربه و خوردگی، تولید کارتن قطعات خودرو را از بستهبندیهای متعارف متمایز میکند. عدم رعایت ضخامت دقیق لایهها منجر به پارگی، سوراخشدگی ناشی از لبههای تیز قطعه و دفورمه شدن زودهنگام در حمل ترکیبی جادهای و ریلی خواهد شد.
استفاده از کارتن لوازم یدکی خودرو در تیراژ انبوه نیازمند همخوانی بینقص با خطوط مونتاژ مکانیزه و رباتهای بستهبندی است. هرگونه انحراف ابعادی بیش از ۱ میلیمتر در خط تا یا لبههای دایکات، توقف خطوط کیسپکر کارخانهای را به همراه دارد. به همین دلیل کارتنسازی قطعات خودرو بر پایه نقشههای دقیق کدینگ قطعه و آنالیز توزیع ثقل بار در پالت انجام میپذیرد.
جدول مشخصات فنی و استانداردهای آزمایشگاهی کارتن قطعات صنعتی و لوازم یدکی
این ماتریس مقایسهای بر مبنای تستهای استاندارد بینالمللی مقاومت فشاری لبه (ECT – ISO 3037) و تست فشار جعبه کامل (BCT – ISO 12048) برای کارخانجات صنعتی تدوین شده است:
| گروه محصول و کاربری صنعتی | ساختار ترکیب لایهها و گراماژ کاغذ | آزمون مقاومت فشاری لبه (ECT) | مقاومت فشاری جعبه نهایی (BCT) | ظرفیت تحمل بار پالت (تحت چیدمان ستونی) | نوع فرایند چاپ و پوشش تکمیلی |
|---|---|---|---|---|---|
| قطعات فوق سنگین (دیسک چرخ، کاسه چرخ، فلایویل) | پنج لایه BC-Flute کرافت سنگین ۲۲۰ + فلوتینگ ۱۶۰ نیمهشیمیایی + فلوتینگ ۱۶۰ + کرافت ۲۲۰ | ≥9.8 kN/m\ge 9.8\text{ kN/m} (حدود ۵۶ ECT) | ≥1,450 kgf\ge 1,450\text{ kgf} | بار انبارش تا ۴ طبقه پالت (بیش از ۲,۸۰۰ کیلوگرم در کف) | فلکسو صنعتی ضدسایش یا لامینیت مات مقاوم به روغن |
| قطعات چگال و اصطکاکی (لنت ترمز سنگین، کیت کلاچ) | پنج لایه EB-Flute وایتتاپ ۱۸۰ + فلوتینگ ۱۴۰ + تست ۱۶۰ + فلوتینگ ۱۴۰ + کرافت ۱۸۰ | ≥7.8 kN/m\ge 7.8\text{ kN/m} (حدود ۴۵ ECT) | ≥980 kgf\ge 980\text{ kgf} | بار انبارش تا ۳ طبقه پالت استاندارد | لامینیت سلفون حرارتی با چاپ افست ۴ رنگ |
| مجموعههای برقی و الکترومکانیک (استارت، دینام، سنسور) | سه لایه C-Flute یا B-Flute کرافت ۱۷۰ + فلوتینگ ۱۶۰ بازیافتی تقویتشده + تست ۱۷۰ | ≥5.2 kN/m\ge 5.2\text{ kN/m} (حدود ۳۲ ECT) | ≥520 kgf\ge 520\text{ kgf} | بار انبارش تا ۳ طبقه پالت سبک | چاپ لامینیت با پوشش UV موضعی جهت ممانعت از رطوبت |
| سیستمهای سیالاتی و فیلتراسیون (روغن، سوخت، هوا صنعتی) | سه لایه E-Flute لاینر داخلی کوتینگشده ضدچربی + فلوتینگ ۱۲۰ + لاینر خارجی وایتتاپ ۱۶۰ | ≥4.5 kN/m\ge 4.5\text{ kN/m} (حدود ۲۶ ECT) | ≥380 kgf\ge 380\text{ kgf} | بار انبارش تا ۵ طبقه جعبه در پالت | چاپ افست высокоглянцевый با ورنی واتربیس |
دسترسی سریع به منابع زنجیره تامین
برای بررسی شرح خدمات اختصاصی ما در تولید ورقهای فوقسنگین، مشاهده لیست مشتریان و قطعهسازان بنام صنعتی که خطوط بستهبندی خود را به ما سپردهاند و همچنین آگاهی از مراحل انجام سفارش (از نمونهگیری تا تحویل کارخانهای)، به درگاه جامع شرکت کارتن سازی مراجعه فرمایید.
تصمیمگیری فنی انتخاب کارتن قطعات خودرو
مدیران کنترل کیفیت و مهندسان خرید میتوانند به کمک این درخت تصمیمگیری، پارامترهای اصلی ورق مورد نیاز را بر اساس ماهیت محصول تعیین نمایند:
[شروع تحلیل نیاز فنی]
│
├── ۱. وزن خالص و ماهیت فیزیکی قطعه چیست؟
│ │
│ ├── الف) قطعات سنگین و صلب فلزی (> ۸ کیلوگرم، بدون هندسه مسطح)
│ │ └── انتخاب: ورق پنج لایه سنگین (ترکیب BC-Flute با فلوتینگ ۱۶۰ نیمهشیمیایی)
│ │
│ └── ب) قطعات سبک تا متوسط (< ۵ کیلوگرم یا حساس الکتریکی)
│ └── انتخاب: ورق سه لایه متراکم (B-Flute برای ضربهگیری یا E-Flute برای وضوح چاپ دایکاتی)
│
├── ۲. شرایط انبارداری و تعداد پالتهای چیدمان روی هم در سوله؟
│ │
│ ├── الف) ارتفاع پالتچینی بیش از ۳ ردیف در شرایط رطوبتی بالا
│ │ └── الزام: فاکتور ایمنی حداقل ۴.۵ در محاسبه BCT با استفاده از کرافت ۱۰۰٪ دستاول
│ │
│ └── ب) انبارداری در رکهای فلزی سیستماتیک (بدون فشار ثانویه)
│ └── انتخاب: فاکتور ایمنی ۳.۰ به کمک ترکیب اقتصادی تست لاینر و فلوتینگ استاندارد
│
└── ۳. نیاز به جداسازی و حفاظت سطح در برابر خط و خش؟
│
├── بله (چراغ، آینههای جانبی، قطعات رنگشده بدنه)
│ └── راهحل: منقسم مقوایی E-Flute روکشدار یا فوم پلیاتیلن مونتاژشده بدون لقی
│
└── خیر (قطعات ریختهگری خام)
└── راهحل: بستهبندی یکپارچه با چسب لبه هاتملت مقاوم در برابر روغن
بهینهسازی ساختار جعبه قطعات خودرو برای مقاومت پالت و مهار ارتعاشات
یکی از مهمترین چالشهای لجستیک صنایع خودرویی، نشست پالت و ریزش جعبهها در مسافتهای ترانزیتی طولانی است. در طراحی جعبه قطعات خودرو، مقاومت جعبه تنها به گراماژ کاغذ محدود نمیشود، بلکه جهتگیری دقیق فلوتها عمود بر افق و انطباق ابعاد کف جعبه با پالت استاندارد نقشی حیاتی دارد. جعبههای با طراحی غیراصولی پس از جذب رطوبت محیطی در انبار تا ۴۰ درصد از توان تحمل بار خود را از دست میدهند.
مهندسی دقیق در تولید کارتن قطعات خودرو باعث میشود لبههای کارتن درست بالای ستونهای پایینی قرار گرفته و کمترین تنش برشی به جدارهها وارد شود. استفاده از چسبهای پایه آب پایدار و دوخت منگنه مسوار با گامهای مشخص مانع از شکمدادن کارتن در زیربارهای ارتعاشی سنگین خودروهای باری میشود.
باکس تحلیل مهندسی ضایعات لجستیک
بیش از ۸۰ درصد خسارتهای ناشی از پارگی کارتن، ریزش پالت و دفرمهشدن قطعات سنگین، ریشه در محاسبات اشتباه لایهها، انتخاب نامناسب فلوت و نادیده گرفتن استرسهای ترانزیتی دارد. برای مهار ضایعات و بازبینی چکلیست دلایل آسیب به محمولهها، پرونده تحلیلی اشتباهات رایج در انتخاب کارتن بستهبندی را مطالعه نمایید.
رفع چالش تغییر شکل پالت در گروه صنعتی نیرو محرک پارس
- چالش اجرایی کارخانه: این مجموعه با تولید ماهانه ۵۰ هزار دست لنت ترمز خودروهای سنگین تجاری، در جریان حمل جادهای مسافتهای بیش از ۸۰۰ کیلومتر با نرخ آسیب ۱۲.۸ درصدی مواجه بود. کارتنهای پنج لایه متفرقه به دلیل پایین بودن مقاومت ECT لایهها، زیر وزن ناخالص ۲۴ کیلوگرمی هر جعبه دچار خمش در ردیف پایینی پالت میشدند. این امر نشتی روغن، خردشدگی لبه کارتنها و مرجوعی محمولهها توسط زنجیره خدمات پس از فروش را رقم میزد.
- راهکار مهندسی ارائهشده: تیم طراحی ساختار ما با بازبینی گرید مواد اولیه، ترکیب ورق را به لاینرهای کرافت ۲۲۰ گرم و دو لایه فلوتینگ نیمهشیمیایی تغییر داد. مقسمهای داخلی با هندسه شبکهای قفلشونده به مرکز کارتن اضافه گردید تا ۵۵ درصد از فشار بار عمودی را بدون نیاز به ضخیمتر کردن غیرمنطقی دیوارهها تحمل کند. این تغییر، شاخص BCT نهایی هر جعبه را از ۶۵۰ به ۱,۳۵۰ کیلوگرم-نیرو ارتقا داد.
- نتایج ملموس در تیراژ قراردادی: طی یک بازه ارزیابی ۶ ماهه، نرخ خرابی بستهبندی در خط ترانزیت به کمتر از ۰.۲ درصد سقوط کرد. کارخانه مبدا موفق به افزایش یک ردیف به هر پالت در کانتینرها شد که هزینه حمل هر قطعه را ۱۱ درصد کاهش داد. این بازمهندسی بیش از ۱.۴ میلیارد تومان صرفهجویی عملیاتی برای این کارخانه به همراه داشت.
باکس اختصاصی استعلام تجاری و ارتباط با مدیریت تامین
جهت بررسی نقشههای ساخت، تعیین ترکیب لایهها بر پایه الزامات شتاب ثقل و تدوین قراردادهای بلندمدت کارخانهای با ظرفیت تولید متناوب:
- ارتباط مستقیم با مهندس فداکار (مدیرعامل – برای بستن قرارداد):
09121902300 - دفتر مهندسی فروش و پشتیبانی قراردادها: 02122131752
تکنولوژی چاپ کارتن لوازم یدکی و تمهیدات پیشگیری از جعل و تقلب برند
بستهبندی لوازم یدکی نقشی فراتر از نگهداری فیزیکی بر عهده دارد و سد اصلی دفاعی در برابر ورود قطعات غیرمجاز و تقلبی به بازار خدمات پس از فروش است. در صنعت خودروسازی، چاپ کارتن لوازم یدکی با تجهیزات مدرن افست پنج رنگ همزمان با اعمال یووی موضعی و چاپ امنیتی بارکدهای متغیر دوبعدی انجام میشود. پیادهسازی این فناوریها نیازمند سطوح بسیار صاف مقوایی نظیر ایندربرد یا دوبلکس متراکم است که به صورت لامینیت روی شیت کارتن تثبیت میگردد.
در تیراژهای کارخانهای، کارتن قطعات صنعتی و خودرو باید از کدهای پیگیری رنگی پنتون و پوششهای هولوگرافیک انحصاری بهره ببرند. هرگونه نوسان رنگی در قفسه توزیع میتواند اعتماد مصرفکننده را سلب کند؛ بنابراین کنترل غلظت رنگ به کمک اسپکتروفتومترهای صنعتی در سالن چاپ انجام میپذیرد. جعبه مقوایی قطعات خودرو زمانی به حداکثر اثرگذاری میرسد که لبههای دایکات بدون پلیسه بوده و خطوط تا بدون ترکخوردگی سطح سلفون شکل گیرند.
مقایسه متدهای چاپ صنعتی در تولید کارتن قطعات خودرو
در این جدول، روشهای اصلی چاپ کارتن در مقیاس صنعتی از حیث هزینههای راهاندازی، تیراژ توجیهپذیر و قابلیتهای امنیتی مقابله با تقلب مقایسه شدهاند:
| فاکتور مقایسه مهندسی | چاپ لامینیت افست (مقوا + ورق کارتن) | چاپ مستقیم فلکسو گرافی (Direct Flexo) | چاپ سیلک اسکرین صنعتی |
|---|---|---|---|
| کیفیت بصری و ترامپذیری | فوقالعاده بالا (تا ۱۷۵ LPI) با خروجی فوتورئال | متوسط تا استاندارد (تا ۸۵ LPI)، مناسب کدهای فنی | خطی و تفکیکی، غیرمناسب برای ترامهای ریز |
| سطح تیراژ اقتصادی | سفارشهای تیراژ بالا (بیش از ۱۰ هزار عدد) | تیراژ متوسط تا تناژهای بسیار سنگین پیوسته | تیراژهای پایلوت یا برچسبزنی موردی |
| هزینه اولیه کلیشه/پلیت | زینک افست اقتصادی در دفعات تعویض طرح | هزینه اولیه ساخت کلیشههای فتوپلیمر برجسته | شابلون ارزان اما با دوام کارگاهی محدود |
| قابلیت ضدجعل و امنیتی | اجرای هولوگرام گرم، امبوس، یووی شنی و گیلت | محدود به چاپ ریزنوشتهها و کدهای خطی | محدود به مرکبهای فلورسنت خاص |
| مقاومت در برابر سایش گریس | بسیار بالا (با لایه سلفون حرارتی یا واتربیس) | نیازمند ورنی ضدخش به شکل اعمال آنلاین | حساس به تماس طولانیمدت با حلالهای نفتی |
استانداردهای کارتنسازی قطعات خودرو در باربریهای بینالمللی و صادراتی
صادرات قطعات حساس صنعتی مستلزم سازگاری جعبهها با الزامات ایزو، پالتهای استاندارد یورو (1200×800 mm1200\times800\text{ mm}) و ترانزیت دریایی با رطوبت نسبی بیش از ۹۰ درصد است. در تولید کارتن قطعات خودرو برای صادرات، افزودن رزینهای ضدآب و بهرهگیری از چسبهای نشاسته مودیفایشده در فرآیند کنگرهکردن کاغذ، پایداری ساختار را تحت اثر رطوبت ساحلی تضمین میکند. نفوذ رطوبت به مغزی فلوت باعث افت سریع مدول الاستیسیته کارتن و فروپاشی پالتها در رطوبت بندری میگردد.
استفاده از کارتنهای مقاوم به شرایط اقیانوسی همچنین مانع از خوردگی قطعات فولادی و آلیاژی بدون نیاز به روغناندود کردن سنگین میشود. کارتن قطعات خودرو در مسیرهای زمینی طولانی به طور مداوم تحت ارتعاشاتی با دامنه فرکانسی متغیر قرار دارد که در صورت نامناسب بودن ساختار لایهها، منجر به لقی قطعات و صدمه به پوستههای ظریف ریختهگری خواهد شد.
راهنمای تخصصی ارسال بینالمللی کالا
پایداری بستهبندی در حمل دریایی طولانی، مقاومت در برابر رطوبت کانتینر و انطباق ابعاد کارتن با استانداردهای گمرکی و پالتهای یورو، نیازمند محاسبات دقیق مهندسی ورق است. برای تدوین چکلیست استانداردهای ترانزیت، انتخاب ترکیب لایهها (۵ و ۷ لایه) و درج علائم بینالمللی باربری، راهنمای جامع انتخاب کارتن صادراتی را بررسی فرمایید.
نقش منقسم و ضربهگیرهای داخلی در کارتن لوازم یدکی خودرو
حفظ تعادل قطعات با اوزان نامتقارن، نظیر دینام یا پمپ هیدرولیک، تنها با جدارههای خارجی کارتن تضمین نمیشود. طراحی جعبه لوازم یدکی باید شامل منقسمهای سلولزی قفلشونده باشد که توزیع گرانیگاه قطعه را در وسط جعبه هدایت نماید. این سلولها از برخورد مستقیم قطعات همجوار جلوگیری کرده و ارتعاشات ضربهای حاصل از دستاندازهای جادهای را پیش از رسیدن به پوسته اصلی خنثی میکنند.
در قطعاتی مانند سنسورهای زاویه میللنگ، چراغها و مانیتورهای خودرو، عدم استفاده از ضربهگیرهای بالشتکی مهندسیشده منجر به آسیبهای میلیمتری و عدم کالیبراسیون در هنگام نصب خواهد شد. کارتن قطعات خودرو در صورتی که به درستی با فومهای سلولبسته یا پارتیشنهای دایکاتی چندلایه تجهیز شود، سلامت قطعه را در سقوط آزاد از ارتفاع ۱ متری (استاندارد ASTM D5276) تضمین مینماید.
ویژگیهای طراحی جعبه مقوایی قطعات خودرو برای قطعات سبک و مصرفی
برای قطعات مصرفی با گردش مالی سریع نظیر فیلترهای هوا، وایرهای شمع و فیوزهای صنعتی، استفاده از کارتنهای ضخیم پنجلایه توجیه اقتصادی ندارد. در این دستهها، جعبه مقوایی قطعات خودرو تولیدشده از مقوای ایندربرد با دانسیته بالا یا دوبلکس بازیافتی با گرماژ ۳۰۰ تا ۴۰۰ گرم، انتخابی ایدهآل است. این جعبهها با برشهای دایکاتی دقیق کیبوردی یا قفل ته قفلی (Lock-Bottom) بدون نیاز به چسبزنی دستی در کارخانه خریدار مونتاژ میگردند.
سرعت برپایی جعبه در خطوط اتوماتیک بستهبندی از متغیرهای کلیدی کاهش سربار تولید به شمار میرود. ساخت جعبه قطعات خودرو در قطعات سبک اگر با خطوط تا دقیق ریلگذاری شود، مانع از افت راندمان رباتهای وکیومکننده در کارخانجات مکانیزه لوازم یدکی میگردد. هماهنگی ابعادی این کارتنها با کارتن مادر صادراتی نیز فاکتور اشغال بهینه کانتینر را به حداکثر میرساند.
استعلام قیمت مستقیم قراردادهای عمده
برای محاسبه قیمت تمامشده بر اساس وزن نهایی مقوا، تیپ کنگره و دریافت نمونه پیشتولید کارتن قطعات خودرو با شماره همراه مدیریت فروش تماس بگیرید:
تماس با مدیریت تامین: 09121902300 | تلفن هماهنگی خطوط تولید: 021-22131676
ارزیابی جامع خط تولید کارتن و نظارت کنترل کیفیت در تیراژ کارخانهای
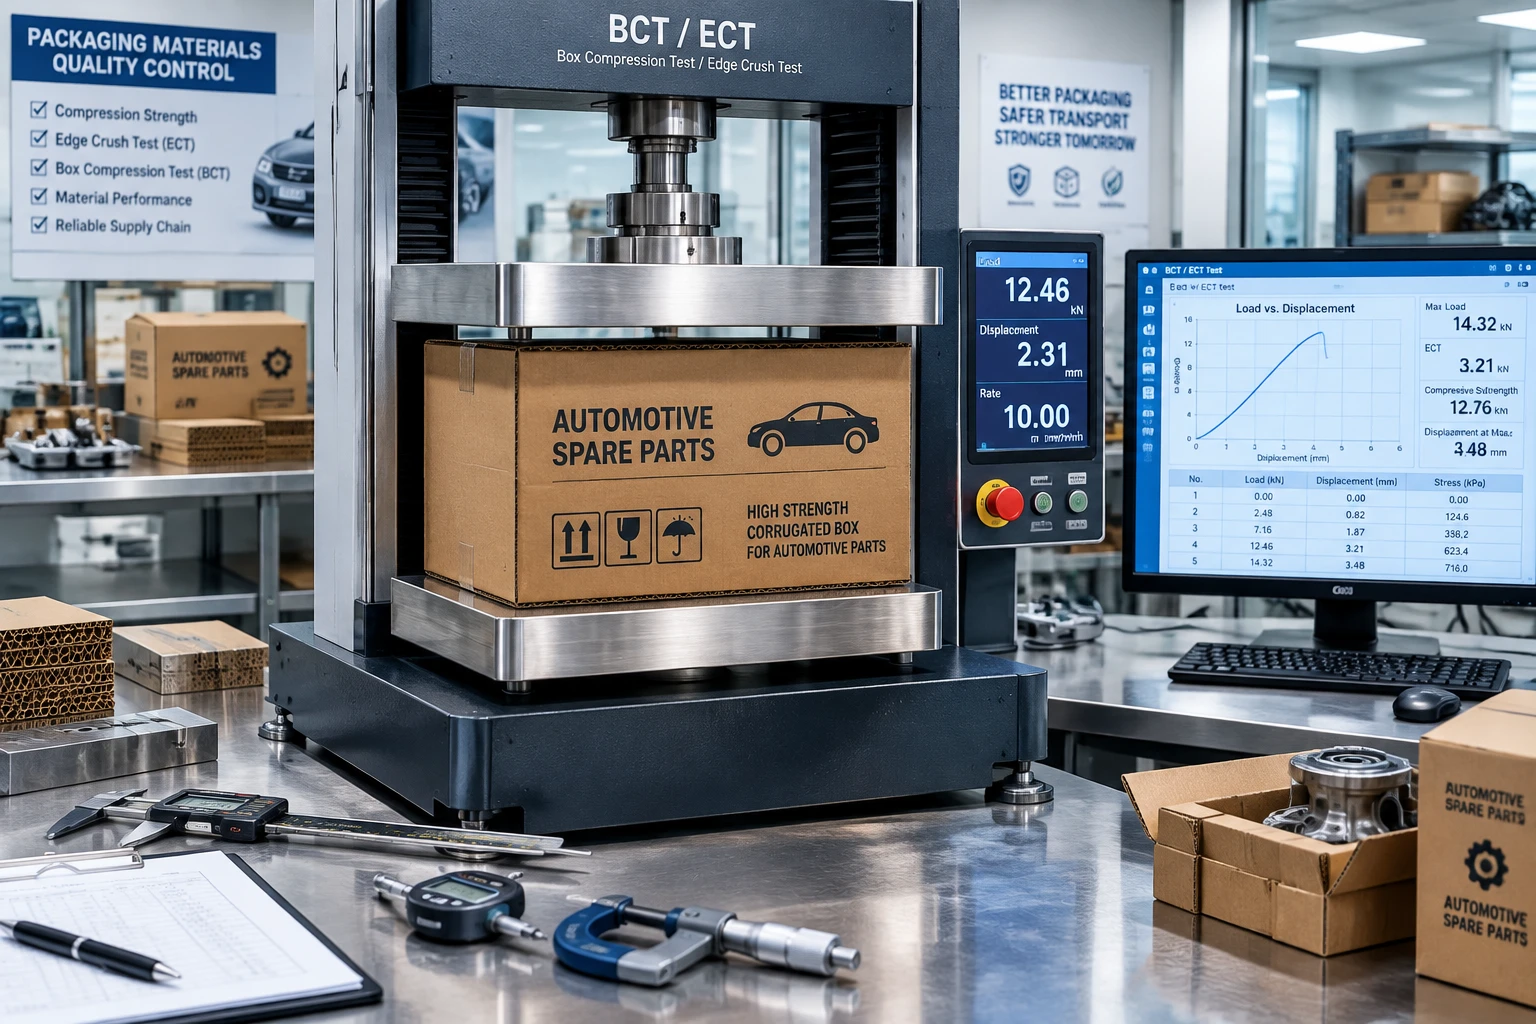
تولید کارتن قطعات خودرو در تیراژهای چند دههزار عددی نیازمند ماشینآلاتی با تنظیمات رایانهای است تا ضخامت خط تا در سراسر شیتها یکنواخت بماند. کوچکترین ناهمگونی در چسبندگی لایهها (Delamination) میتواند در شرایط جوی گرم و مرطوب باعث جدا شدن کاغذ فلوت از لاینر شود. در آزمایشگاه مستقر در کارخانه، نمونهگیری متناوب از هر پارت شیت با تست کاتر مخصوص جهت سنجش فاکتورهای فیزیکی انجام میپذیرد.
خرید عمده کارتن لوازم یدکی توسط شرکتهای خودروساز بر مبنای دفترچههای پیمان (PPM) صورت میپذیرد و خطا در ابعاد میتواند به رد کل محموله منجر گردد. کارتن قطعات خودرو باید در تمامی مراحل از خروج از کنگرهساز تا ورود به دستگاه لامینیت و برش، مانیتور گردد تا تنشهای پسماند در بافت الیاف کاغذ باقی نماند.
مستندات فرایند ساخت در کارخانه
پایداری مکانیکی کارتنهای قطعات صنعتی مستقیماً به کالیبراسیون دستگاههای اسلیتر، دقت دایکات و سیستمهای چسبزنی نشاستهای اتوماتیک بستگی دارد. جهت ممیزی فنی تجهیزات سالن ساخت و آشنایی با ایستگاههای فرآوری ورق، مستندات بخش خط تولید کارتن را در پورتال کارخانه بررسی فرمایید.
پرسشهای متداول مدیران خرید و کنترل کیفیت صنایع (FAQ)
حداقل میزان سفارش (MOQ) برای تولید کارتن قطعات خودرو چقدر است؟
پارت کارتن به عنوان تولیدکننده تخصصی ورق و بستهبندی سنگین، فرآیندهای تولید خود را ویژه تیراژهای کارخانهای بالاتر از ۱۰,۰۰۰ عدد و قراردادهای سازمانی سالیانه با حداقل گردش مالی ۱ میلیارد تومان متمرکز نموده است و امکان پذیرش سفارشهای خرد کارگاهی را ندارد.
چگونه میتوان مقاومت کارتن را برای انبارش ۴ طبقه پالت محاسبه و تضمین نمود؟
محاسبه مقاومت لازم با استفاده از فرمول مککی (McKee Formula) و لحاظ کردن ضریب ایمنی صنعتی بین ۳.۵ تا ۴.۵ صورت میگیرد. با مشخص شدن وزن ناخالص هر کارتن و شرایط رطوبتی سوله، ترکیب فلوت و گراماژ کاغذ تعیین شده و پیش از تولید انبوه، نمونه تحت آزمون BCT در آزمایشگاه تخریب میگردد تا مقاومت به صورت عددی تایید شود.
آیا امکان صدور فاکتور رسمی معتبر شرکتی و ارائه گواهی بازرسی وجود دارد؟
بله؛ تمامی قراردادهای سازمانی با صدور فاکتور رسمی ثبتشده در سامانه مودیان، لحاظ کامل ارزش افزوده قانونی و ارائه سرتیفیکیت آزمایشگاهی مواد اولیه (شامل گراماژ دقیق و نتایج تست کراش) تقدیم قطعهسازان میگردد.
زمانبندی تحویل پس از تایید قالب دایکات و نمونه اولیه چقدر است؟
پس از تحویل نقشه فنی محصول، ساخت قالب دایکات فلتبد و تایید نمونه بدون چاپ ظرف ۴۸ ساعت کاری انجام میگیرد. تحویل کامل سفارشهای تیراژ بالا پس از تایید نهایی زینک و طرح چاپ، بسته به حجم قرارداد بین ۷ الی ۱۰ روز کاری طبق برنامه زمانبندی مدون صورت میپذیرد.
