برای مشاوره فنی و استعلام قیمت کارخانه:
محاسبهگر و ثبت سفارش کارتن سه لایه صنعتی
مشخصات فنی ورق را انتخاب کنید، میزان مصرف مواد اولیه را برآورد کنید و برای خرید عمده و دریافت قیمت کارخانه مستقیماً با واحد فروش تماس بگیرید.
نتیجه محاسبات سفارش شما
خلاصه مشخصات فنی و برآورد مصرف مواد اولیه بر اساس اطلاعات واردشده
ترکیب مواد اولیه ورق
آماده سفارش و خرید عمده هستید؟
برای دریافت قیمت روز کارخانه، بررسی ترکیب کاغذ و ثبت سفارش تولیدی، مستقیماً با کارشناسان فروش تماس بگیرید.
برای اعلام قیمت دقیق، مشخصات سفارش را هنگام تماس اعلام کنید.
برای بستهبندی محصولات در خطوط تولید، انبارهای صنعتی و زنجیره تامین، کارتن سه لایه باید متناسب با وزن کالا، شرایط حمل و نحوه چیدمان انتخاب شود. امکان تولید در ابعاد دلخواه، انتخاب فلوت و گرماژ مناسب و تامین مستمر در تیراژ بالا، به شما کمک میکند بستهبندی مقاوم و اقتصادیتری داشته باشید.
مهمترین مشخصات فنی و اجرایی در سفارش کارتن سه لایه:
نوع فلوت ورق: انتخاب فلوت A، B، C، E یا F بر اساس نیاز محصول به ضربهگیری، مقاومت فشاری، ضخامت ورق و کیفیت چاپ.
ترکیب و گرماژ کاغذها: تعیین گرماژ لایههای رویی، زیرین و میانی متناسب با وزن محصول و شرایط حمل و نگهداری.
ابعاد داخلی و خارجی کارتن: تعیین طول، عرض و ارتفاع متناسب با ابعاد محصول، فضای موردنیاز برای ضربهگیر و نحوه چیدمان در انبار.
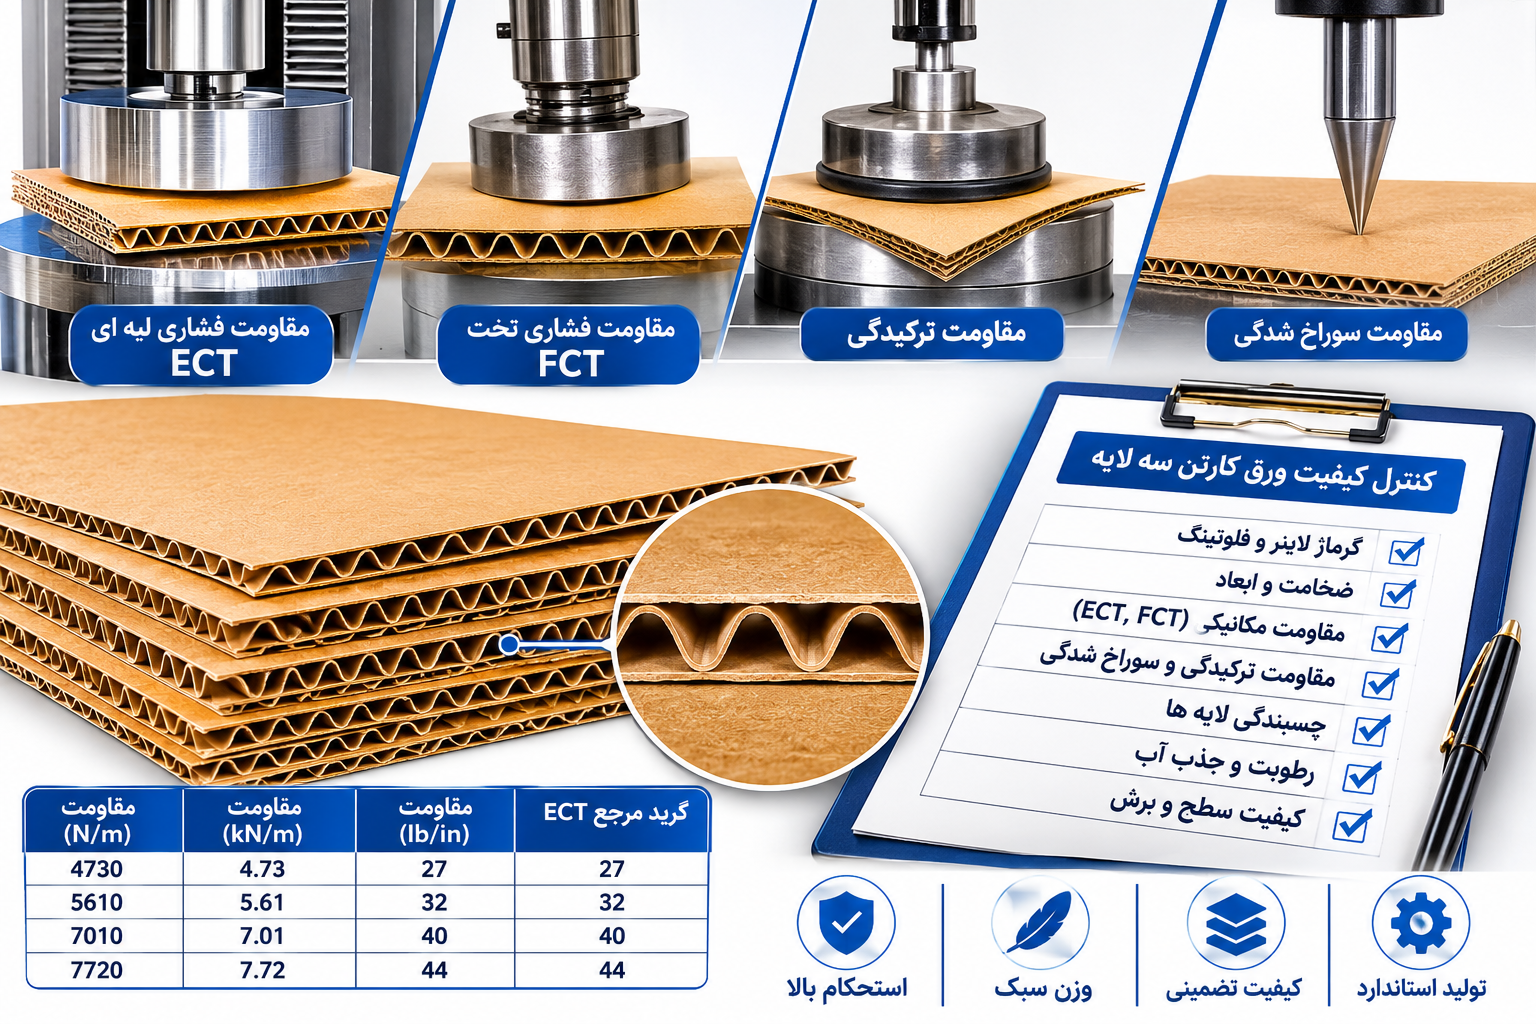
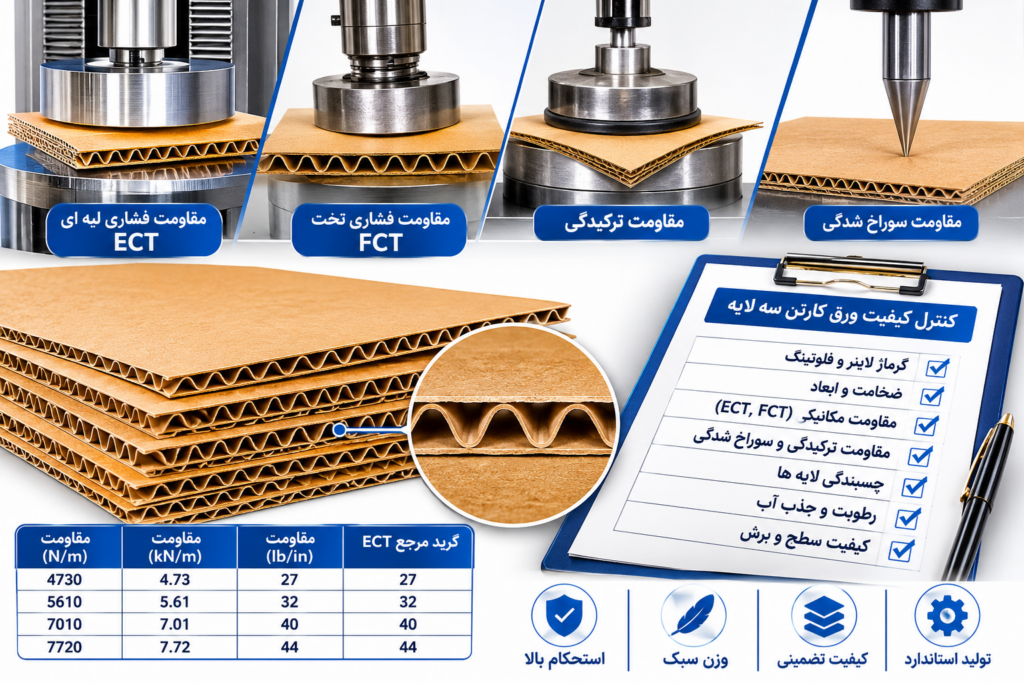
مقاومت مکانیکی ورق: بررسی شاخصهایی مانند ECT برای سنجش مقاومت فشاری لبه، FCT برای مقاومت فشاری سطحی فلوت و تست ترکیدگی برای ارزیابی مقاومت ورق در برابر فشار.
کیفیت ساخت ورق: بررسی چسبندگی مناسب لایهها، یکنواختی موجها، سلامت سطح ورق و دقت در برش و خطتا.
ظرفیت تولید و تامین سفارش: اطمینان از توان کارخانه برای تولید یکنواخت، تحویل برنامهریزیشده و تامین مستمر در تیراژ بالا.
اگر برای بستهبندی محصولات سنگینتر یا شرایط حملونقل و انبارداری با فشار بیشتر به ساختاری مقاومتر نیاز دارید، پیشنهاد میکنیم مشخصات فنی کارتن ۵ لایه را بررسی کنید. در این صفحه میتوانید با استفاده از ارزیاب فنی کارتن ۵ لایه صنعتی، ساختار مناسب بستهبندی محصول خود را ارزیابی کنید و در صورت نیاز، از طریق بخش سفارش عمده کارتن ۵ لایه مستقیم از کارخانه، برای سفارش خود اقدام کنید.
کارتن 3 لایه چیست و چگونه تولید می شود؟
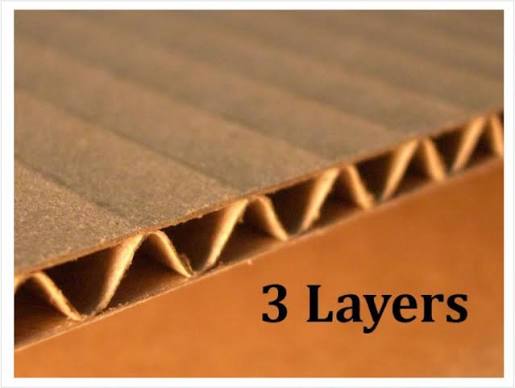
کارتن سه لایه نوعی ورق مقوایی کنگره دار است که از سه لایه کاغذ شامل دو لایه صاف و یک لایه موج دار تشکیل می شود. دو لایه صاف با عنوان لاینر (Liner) شناخته می شوند و لایه میانی که به شکل موج درآمده، فلوتینگ (Fluting Medium) نام دارد. این ساختار در صنعت بسته بندی با عنوان Single Wall یا Double Faced Corrugated Board نیز شناخته می شود.
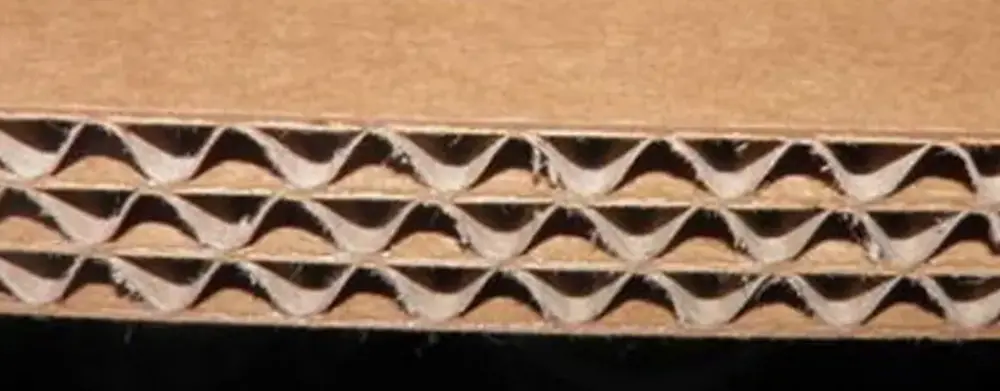
وجود لایه موج دار در میان دو لاینر، باعث ایجاد فاصله ساختاری و افزایش سختی خمشی ورق می شود. همچنین کنگره های میانی در جذب بخشی از ضربات و توزیع فشار نقش دارند. بنابراین کیفیت نهایی تنها به تعداد لایه ها وابسته نیست و نوع کاغذ، پروفیل موج و کیفیت اتصال نیز اهمیت زیادی دارد.
فرآیند تولید با باز شدن رول های کاغذ و ورود همزمان آنها به دستگاه ورق ساز آغاز می شود. کاغذ فلوتینگ با عبور از میان غلتک های موج ساز و تحت شرایط کنترل شده دما و فشار، شکل کنگره ای پیدا می کند. سپس چسب مناسب، معمولا بر پایه نشاسته، روی نقاط تماس موج قرار می گیرد تا لاینرها به دو طرف آن متصل شوند.
در ادامه، ورق از بخش های حرارتی و تنظیم کننده عبور می کند و پس از تثبیت اتصال، به ابعاد مورد نیاز برش می خورد. در مرحله تبدیل نیز عملیات چاپ، شیارزنی، خط تا، برش یا اتصال انجام می شود تا ورق به جعبه نهایی تبدیل شود.
انواع فلوت در ساختار سه لایه
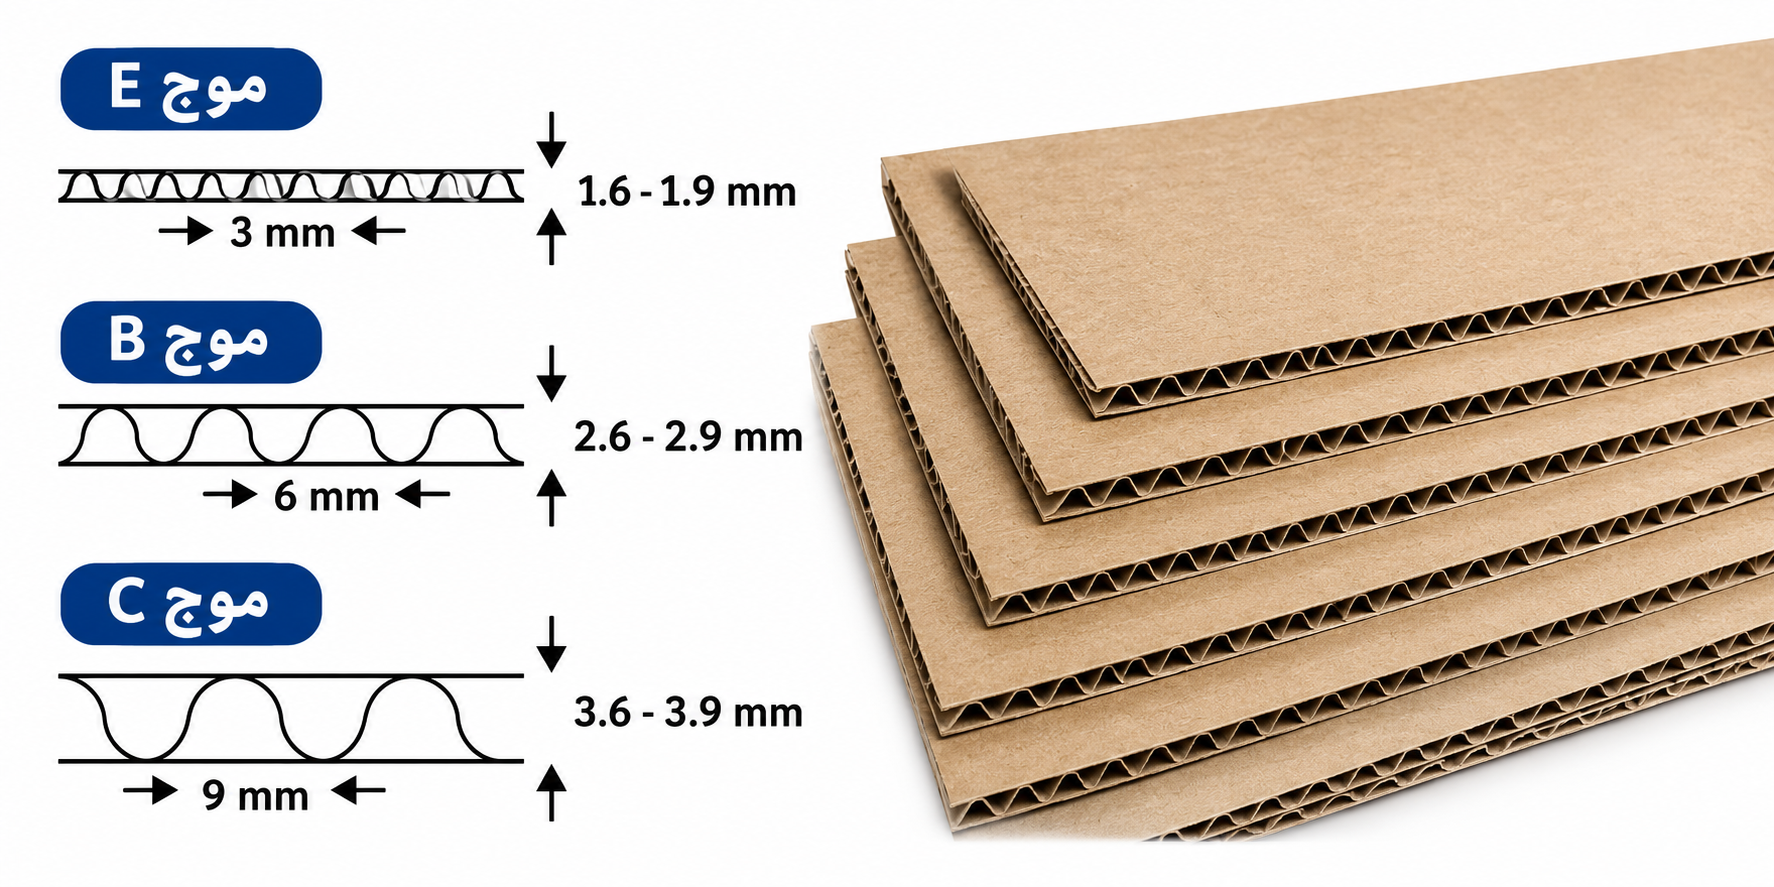
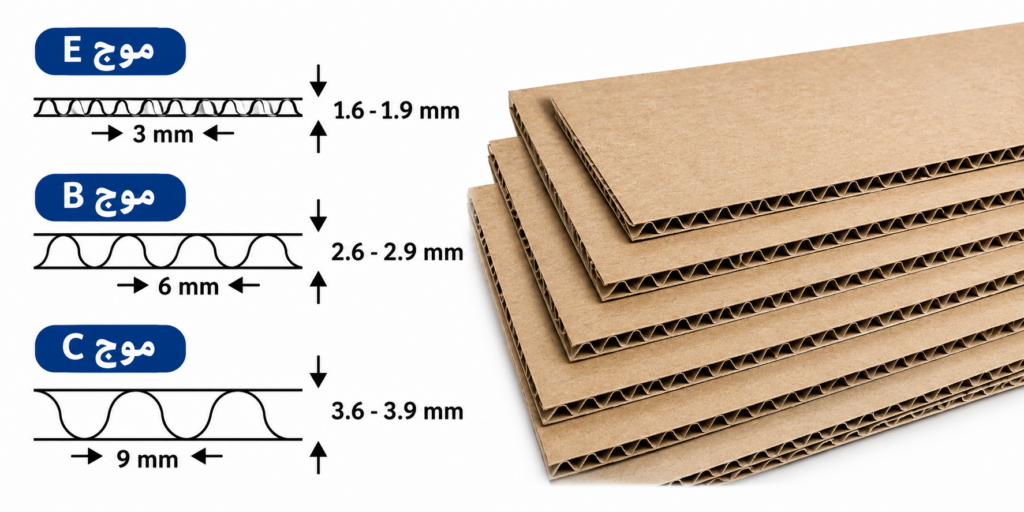
یکی از مهم ترین تصمیمات در زمان سفارش، انتخاب نوع فلوت است. فلوت صرفا یک موج تزئینی در ساختار کاغذ نیست؛ ارتفاع، تعداد و شکل آن بر ضخامت ورق، میزان مصرف کاغذ موج دار، رفتار فشاری و کیفیت سطح بسته بندی تاثیر می گذارد.
در تولید صنعتی، انتخاب فلوت باید با توجه به نوع محصول و شرایط استفاده انجام شود.
۱. فلوت A؛ موج بلند با قابلیت ضربه گیری
فلوت A دارای موج های بلندتر است و فضای بیشتری میان دو لایه صاف ایجاد می کند. این ساختار برای کاربردهایی که جذب ضربه و فاصله گذاری میان سطوح اهمیت دارد، قابل بررسی است. البته مقاومت واقعی آن باید با آزمون های مکانیکی تایید شود.
۲. فلوت B؛ موج متراکم و سطح مناسب تر
فلوت B نسبت به A ارتفاع کمتری دارد و تعداد موج بیشتری در واحد طول ایجاد می کند. این ویژگی می تواند به بهبود مقاومت در برابر تخت شدن موج ها و ایجاد سطح مناسب تر برای چاپ کمک کند.
۳. فلوت C؛ ساختار متعادل برای مصارف عمومی و صنعتی
فلوت C از نظر ارتفاع موج میان A و B قرار می گیرد و یکی از پروفیل های پرکاربرد در بسته بندی حمل و نقل است. ترکیب مناسب ضخامت، مصرف کاغذ و ویژگی های مکانیکی، آن را برای طیف گسترده ای از سفارش های صنعتی قابل استفاده می کند.
۴. فلوت E؛ ریزموج برای بسته بندی ظریف
فلوت E ارتفاع کمتری دارد و به دلیل سطح نسبتا یکنواخت تر، برای جعبه های کوچک، بسته بندی محصولات مصرفی و سفارش هایی که کیفیت چاپ اهمیت دارد، گزینه مناسبی است.
۵. فلوت F؛ ساختار میکروفلوت
فلوت F در گروه موج های بسیار ریز قرار می گیرد. این پروفیل برای بسته بندی های ظریف و کاربردهایی که ضخامت پایین و کیفیت سطح اهمیت دارد، استفاده می شود. قابلیت تولید و ویژگی های آن باید با تجهیزات خط موج سازی کارخانه تطبیق داده شود.
در برخی سفارشها، علاوه بر استحکام ورق و انتخاب فلوت مناسب، کیفیت ظاهری بستهبندی و جلوه چاپ نیز اهمیت زیادی دارد. در چنین شرایطی، استفاده از ساختارهای چاپی و روکشدار میتواند مورد بررسی قرار بگیرد. برای آشنایی بیشتر با این نوع بستهبندی و ساختارشون و مشخصات فنی آن، صفحه کارتن لمینتی را مطالعه کنید.
مقاومت مکانیکی و شاخص های کنترل کیفیت
در قراردادهای صنعتی، یکی از اشتباهات رایج این است که مقاومت بسته بندی صرفا با عبارت هایی مانند ضخیم، محکم یا درجه یک توصیف می شود. چنین عباراتی برای واحد کنترل کیفیت کافی نیستند.
برای ارزیابی عملکرد ورق، باید شاخص های مشخصی تعیین شوند تا تولیدکننده و خریدار درباره یک معیار مشترک توافق داشته باشند.
مقاومت فشاری لبه ای ECT
ECT یا Edge Crush Test یکی از مهم ترین شاخص های ارزیابی ورق کنگره دار است. در این آزمون، نمونه ورق از سمت لبه تحت فشار قرار می گیرد تا میزان مقاومت آن در برابر خرد شدن مشخص شود.
این شاخص برای بررسی توان تحمل فشار عمودی جعبه اهمیت دارد؛ زیرا دیواره های کارتن در زمان چیدمان روی یکدیگر، بخشی از بار بالایی را تحمل می کنند.
جدول زیر گریدهای مرجع ECT را نشان می دهد:
گرید مرجع ECT | مقاومت (lb/in) | مقاومت (kN/m) | مقاومت (N/m) |
|---|---|---|---|
۲۷ | ۲۷ | ۴٫۷۳ | ۴۷۳۰ |
۳۲ | ۳۲ | ۵٫۶۱ | ۵۶۱۰ |
۴۰ | ۴۰ | ۷٫۰۱ | ۷۰۱۰ |
۴۴ | ۴۴ | ۷٫۷۲ | ۷۷۲۰ |
۴۸ | ۴۸ | ۸٫۴۲ | ۸۴۲۰ |
۵۱ | ۵۱ | ۸٫۹۵ | ۸۹۵۰ |
۵۵ | ۵۵ | ۹٫۶۵ | ۹۶۵۰ |
۶۱ | ۶۱ | ۱۰٫۷۰ | ۱۰۷۰۰ |
۷۱ | ۷۱ | ۱۲٫۴۵ | ۱۲۴۵۰ |
۷۷ | ۷۷ | ۱۳٫۵۱ | ۱۳۵۱۰ |
انتخاب گرید ECT باید بر اساس وزن محصول، ابعاد جعبه، ارتفاع چیدمان، مدت انبارداری و شرایط حمل انجام شود. همچنین نباید ECT ورق را با BCT جعبه یکسان در نظر گرفت؛ BCT مقاومت فشاری جعبه کامل است و به طراحی جعبه، ابعاد، کیفیت خط تا و شرایط آزمون نیز وابسته است.
مقاومت فشاری تخت FCT و مقاومت ترکیدگی
FCT یا Flat Crush Test میزان مقاومت ساختار موج دار را در برابر فشاری که عمود بر سطح ورق وارد می شود، اندازه گیری می کند. در این آزمون، هدف بررسی میزان تحمل موج ها پیش از تغییر شکل و فروپاشی ساختار آنهاست.
برای تکمیل ارزیابی مکانیکی، آزمون مقاومت ترکیدگی نیز اهمیت دارد. این آزمون با وارد کردن فشار هیدرولیکی به نمونه، مقاومت ورق یا کاغذ را در برابر پارگی بررسی می کند.
شاخص | واحد | روش آزمون | کاربرد |
|---|---|---|---|
مقاومت فشاری تخت FCT | kPa | ISO 3035 | بررسی مقاومت موج در برابر تخت شدن |
مقاومت ترکیدگی ورق | kPa | ISO 2759 | سنجش مقاومت ورق در برابر پارگی |
مقاومت ترکیدگی کاغذ | kPa | روش متناسب با نوع کاغذ | کنترل مواد اولیه |
شاخص ترکیدگی | kPa·m²/g | محاسبه از مقاومت و گرماژ | مقایسه کارایی کاغذها |
توجه داشته باشید که مقاومت ترکیدگی و FCT دو آزمون متفاوت هستند و نباید نتایج آنها به جای یکدیگر در برگه مشخصات فنی درج شود. برای ارزیابی کامل، آزمون سوراخ شدگی و چسبندگی لایه ها نیز می توانند به مشخصات کنترل کیفیت اضافه شوند.
جدول جامع کنترل کیفیت ورق
در سفارش های تناژ بالا، کنترل کیفیت نباید تنها به بررسی چند نمونه ظاهری محدود شود. بهتر است پارامترهای اصلی در قرارداد مشخص و نتایج آزمون به تفکیک بچ تولید ثبت شوند.
ردیف | پارامتر | واحد | استاندارد یا روش آزمون |
|---|---|---|---|
۱ | گرماژ لاینر رویی | g/m² | ISO 536 |
۲ | گرماژ فلوتینگ | g/m² | ISO 536 |
۳ | گرماژ لاینر زیرین | g/m² | ISO 536 |
۴ | گرماژ کل ورق | g/m² | اندازه گیری وزنی |
۵ | ضخامت ورق | mm | ISO 3034 |
۶ | مقاومت فشاری لبه ای | kN/m | ISO 3037:2022 |
۷ | مقاومت فشاری تخت | kPa | ISO 3035 |
۸ | مقاومت ترکیدگی | kPa | ISO 2759 |
۹ | مقاومت چسبندگی لایه ها | N یا N/m | FEFCO TM 11 |
۱۰ | مقاومت سوراخ شدگی | J | ISO 3036 |
۱۱ | رطوبت | درصد | ISO 287 |
۱۲ | جذب آب | g/m² | ISO 535 |
۱۳ | مقاومت کششی کاغذ | kN/m | ISO 1924 |
۱۴ | مقاومت فشاری کوتاه مدت کاغذ | kN/m | ISO 9895 |
۱۵ | مقاومت حلقوی کاغذ | N یا N/m | ISO 12192 |
۱۶ | تعداد موج در متر | عدد | اندازه گیری هندسی |
۱۷ | ارتفاع موج | mm | اندازه گیری مقطع |
۱۸ | تابیدگی | mm | روش قراردادی |
۱۹ | یکنواختی سطح | کیفی | بازرسی چشمی |
۲۰ | کیفیت اتصال لایه ها | کمی و کیفی | آزمون جدایش |
نکته فنی مهم: در فهرست استانداردها، نسخه جاری هر استاندارد باید هنگام تنظیم قرارداد بررسی شود. برای مثال ISO 3035:2025 نسخه جدید روش تعیین مقاومت فشاری تخت است. همچنین ISO 3037:2022 برای اندازه گیری مقاومت فشاری لبه ای کاربرد دارد.
در سفارش های بزرگ، بهتر است علاوه بر گزارش آزمون اولیه، نتایج چند بچ تولید نیز بررسی شود. این کار مشخص می کند که کارخانه فقط یک نمونه باکیفیت تولید کرده یا توانایی حفظ کیفیت در طول سفارش مستمر را هم دارد.
کارتن سه لایه در چه صنایعی استفاده می شود؟
کارتن سه لایه به دلیل ساختار متشکل از دو لایه صاف و یک لایه موج دار، در صنایع مختلف برای بسته بندی، نگهداری و حمل محصولات مورد استفاده قرار می گیرد. البته میزان مقاومت مورد نیاز در هر صنعت متفاوت است و انتخاب نوع فلوت، گرماژ کاغذ و ابعاد جعبه باید متناسب با وزن و حساسیت محصول انجام شود.
به طور کلی، این نوع بسته بندی برای محصولاتی مناسب است که به محافظت در برابر ضربات متعارف حمل و نقل، چیدمان در انبار و جابه جایی نیاز دارند. در ادامه، مهم ترین صنایع و گروه های مصرف کننده را بررسی می کنیم.
۱. صنایع غذایی و نوشیدنی
کارخانه های تولید مواد غذایی خشک، محصولات بسته بندی شده، کنسروها و برخی نوشیدنی ها از مصرف کنندگان این نوع کارتن هستند. در این کاربرد، مقاومت جعبه در برابر فشار چیدمان و شرایط نگهداری اهمیت دارد.
برای محصولاتی که در محیط های مرطوب یا سردخانه نگهداری می شوند، باید نوع کاغذ و میزان مقاومت آن در برابر رطوبت نیز بررسی شود.
۲. صنایع قطعه سازی و خودروسازی
تولیدکنندگان قطعات خودرو، قطعات فلزی سبک، تجهیزات پلاستیکی و لوازم جانبی صنعتی از این ساختار برای بسته بندی محصولات خود استفاده می کنند.
در این صنعت، ابعاد دقیق جعبه و جلوگیری از حرکت قطعه در فضای داخلی اهمیت زیادی دارد. برای قطعات سنگین یا دارای لبه های تیز، طراحی جداکننده و محافظ داخلی نیز باید در نظر گرفته شود.
۳. صنایع لوازم خانگی و تجهیزات الکترونیکی
قطعات جانبی لوازم خانگی، تجهیزات الکترونیکی کوچک و محصولات مصرفی حساس از دیگر موارد کاربرد هستند. در این بخش، علاوه بر مقاومت ورق، کیفیت طراحی بسته بندی و استفاده از ضربه گیرهای داخلی اهمیت دارد.
۴. صنایع دارویی، بهداشتی و آرایشی
کارخانه های دارویی، تولیدکنندگان محصولات بهداشتی و مجموعه های آرایشی می توانند از این نوع کارتن برای بسته بندی ثانویه، جعبه های مادر و انتقال محصولات استفاده کنند.
در این کاربردها، یکنواختی ابعاد، کیفیت چاپ، تمیزی سطح و استحکام بسته بندی از معیارهای مهم انتخاب هستند.
۵. صنایع تولیدی و ماشین سازی
تولیدکنندگان تجهیزات صنعتی، ابزارآلات، قطعات ماشین آلات و لوازم مصرفی کارخانه ها برای نگهداری و ارسال محصولات خود به بسته بندی متناسب با ابعاد و وزن کالا نیاز دارند.
در این موارد، انتخاب گرید مقاومتی باید بر اساس وزن محصول، نحوه بارگیری و تعداد طبقات چیدمان انجام شود.
۶. انبارداری، لجستیک و زنجیره تامین
شرکت های پخش، مراکز توزیع، انبارهای مرکزی و مجموعه های لجستیکی نیز از مصرف کنندگان اصلی کارتن های سه لایه هستند. در این محیط ها، بسته بندی باید با ابعاد پالت، ارتفاع قفسه ها و روش جابه جایی هماهنگ باشد.
به همین دلیل، برای سفارش های عمده بهتر است مشخصات فنی جعبه بر اساس شرایط واقعی انبارداری و حمل تعیین شود تا در زمان چیدمان و انتقال محموله، احتمال تغییر شکل و آسیب به محصولات کاهش پیدا کند.
تلرانس های ابعادی و الزامات تولید سفارشی
برای مدیران خرید و واحدهای مهندسی، ابعاد دقیق یکی از مهم ترین معیارهای پذیرش سفارش است. اختلاف در طول، عرض یا ضخامت ورق می تواند در مراحل بعدی مانند برش، خط تا، مونتاژ و بسته بندی اختلال ایجاد کند.
در سفارش صنعتی، تلرانس ها باید پیش از شروع تولید و بر اساس نقشه فنی، توان ماشین آلات و الزامات مصرف کننده تعیین شوند.
مشخصه | واحد | مقدار پیشنهادی اولیه |
|---|---|---|
طول ورق | mm | ±۲ |
عرض ورق | mm | ±۲ |
ضخامت فلوت C | mm | ۳٫۵ تا ۴٫۰ |
گرماژ کل | g/m² | ±۵٪ نسبت به مقدار اسمی |
رطوبت | درصد | محدوده مصوب |
اختلاف ابعاد دو قطر | mm | حداکثر ۲ |
کیفیت خط تا | — | بدون شکست نامطلوب لاینر |
کیفیت اتصال | — | بدون جدایش نامطلوب |
موج افتادگی | — | بدون اختلال در عملکرد |
سلامت لبه برش | — | بدون لهیدگی و پارگی موثر |
این مقادیر، پیشنهاد اولیه برای مذاکره فنی هستند و نباید به عنوان تلرانس اجباری استاندارد ISO تلقی شوند. کارخانه باید پیش از تعهد قراردادی، امکان تحقق آنها را با توجه به قابلیت واقعی خط تولید بررسی کند.
ابعاد جعبه نهایی چگونه تعیین می شود؟
یک موضوع مهم در سفارش این است که مشخصات ورق با مشخصات جعبه نهایی تفاوت دارد. ممکن است ورق از نظر ضخامت و گرماژ کاملا مطابق سفارش باشد، اما اگر ابعاد جعبه یا ساختار برش درست تعریف نشده باشد، بسته بندی عملکرد مناسبی نخواهد داشت.
برای طراحی دقیق، اطلاعات زیر باید مشخص شوند:
پارامتر | واحد | اطلاعات مورد نیاز |
|---|---|---|
طول داخلی جعبه | mm | طبق نقشه محصول |
عرض داخلی جعبه | mm | طبق نقشه محصول |
ارتفاع داخلی جعبه | mm | طبق نقشه محصول |
ساختار جعبه | — | RSC، دایکاتی یا ساختار مصوب |
نوع فلوت | — | C، B، E یا پروفیل قابل تولید |
تعداد لایه | — | سه لایه |
گرماژ ورق | g/m² | طبق گرید تاییدشده |
ضخامت ورق | mm | طبق گرید تاییدشده |
مقاومت ECT | kN/m | طبق مشخصات خرید |
مقاومت BCT | N | طبق آزمون جعبه کامل |
نوع اتصال | — | چسبی یا دوختی |
نوع چاپ | — | فلکسو یا بدون چاپ |
تعداد رنگ | عدد | طبق نقشه مصوب |
مقاومت خط تا | — | طبق آزمون عملکردی |
شرایط حمل | — | طبق پروتکل مشتری |
در طراحی جعبه RSC، اندازه های داخلی باید با ابعاد واقعی محصول و فضای مورد نیاز برای ضربه گیرها هماهنگ باشند. همچنین ضخامت ورق و ساختار اتصال باید در محاسبات ابعاد خارجی لحاظ شوند.
تامین تناژ بالا و الزامات قراردادهای صنعتی
در سفارش های چند ده تنی یا قراردادهای مستمر، توانایی تولید یک نمونه باکیفیت به تنهایی کافی نیست. مسئله اصلی، توانایی حفظ مشخصات فنی در تمام دوره قرارداد و تحویل به موقع محموله هاست.
یک کارخانه تولید کارتن سه لایه باید بتواند اطلاعات مربوط به ظرفیت واقعی، برنامه تولید، مواد اولیه و کنترل کیفیت را در اختیار واحد خرید قرار دهد.
شاخص | واحد | سند یا اطلاعات مورد نیاز |
|---|---|---|
ظرفیت اسمی خط | تن/روز | مشخصات ماشین آلات |
ظرفیت عملیاتی | تن/روز | گزارش تولید واقعی |
ظرفیت ماهانه | تن/ماه | برنامه تولید |
ظرفیت آزاد قابل تخصیص | تن/ماه | برنامه تعهدات سفارش |
سرعت خط | متر/دقیقه | اطلاعات ثبت شده ماشین |
عرض مفید تولید | میلی متر | مشخصات خط موج سازی |
درصد ضایعات | درصد | گزارش عملکرد تولید |
ثبات ECT | kN/m | نتایج آزمون چند بچ |
ثبات گرماژ | g/m² | گزارش کنترل مواد اولیه |
زمان تحویل | روز | برنامه زمان بندی قرارداد |
ردیابی تولید | شماره بچ | سوابق تولید |
کنترل کیفیت | — | گزارش آزمایشگاه و COA |
نگهداری تجهیزات | — | سوابق PM |
تجهیزات آزمایشگاهی | — | سوابق کالیبراسیون |
یک نکته بسیار مهم برای قراردادهای بزرگ، تفاوت ظرفیت اسمی و ظرفیت آزاد قابل تخصیص است. ممکن است یک کارخانه ظرفیت اسمی بالایی داشته باشد، اما بخش عمده آن به سفارش های قبلی اختصاص یافته باشد.
بنابراین مدیر خرید باید بداند چه میزان از ظرفیت عملیاتی واقعا برای سفارش جدید قابل رزرو است. همچنین بهتر است برنامه تحویل مرحله ای، شرایط تامین کاغذ و نحوه رسیدگی به مغایرت های کیفی در قرارداد مشخص شوند.
ظرفیت تولید، تجهیزات مورد استفاده، ماشینآلات ورقسازی و امکانات خطوط تبدیل، از عوامل مهم در شکلگیری یک واحد تولیدی کارتن هستند. اگر قصد دارید با مراحل راه اندازی کارخانه ی کارتن سازی، تجهیزات مورد نیاز، نرخ بازگشت سرمایه و نکات اقتصادی ایجاد چنین مجموعهای آشنا شوید، پیشنهاد میکنیم راهنمای جامع راه اندازی کارخانه کارتن سازی را مطالعه کنید.
برای بررسی امکان تامین مستمر و دریافت مشاوره فنی سفارش های تناژ بالا، با واحد فروش صنعتی تماس بگیرید:
چه عواملی بر قیمت نهایی تاثیر می گذارند؟
قیمت گذاری در سفارش های صنعتی بر اساس مجموعه ای از مشخصات فنی و شرایط تولید انجام می شود. به همین دلیل، اعلام یک نرخ ثابت برای تمام سفارش ها منطقی نیست. دو جعبه با ابعاد یکسان ممکن است به دلیل تفاوت گرماژ، جنس کاغذ و مقاومت مورد نیاز، قیمت تمام شده متفاوتی داشته باشند.
مهم ترین عوامل تعیین کننده قیمت عبارت اند از:
۱. گرماژ و کیفیت کاغذ
نوع لاینر و فلوتینگ، اولین عامل موثر بر هزینه مواد اولیه است. کاغذ کرافت، تست لاینر و کاغذهای بازیافتی از نظر قیمت، ویژگی های مکانیکی و کیفیت سطح تفاوت دارند.
افزایش گرماژ معمولا مصرف مواد اولیه و وزن ورق را افزایش می دهد؛ اما انتخاب باید بر اساس عملکرد مورد نیاز انجام شود.
۲. نوع فلوت و ضریب مصرف
هر پروفیل موج، ضریب مصرف متفاوتی دارد. برای مثال، فلوت C با ضریب تقریبی ۱٫۴۳ به ازای هر متر مربع ورق نهایی، به حدود ۱٫۴۳ متر مربع کاغذ فلوتینگ نیاز دارد.
بنابراین نوع فلوت هم در مصرف مواد اولیه و هم در قیمت نهایی تاثیرگذار است.
۳. ابعاد و سطح مصرفی جعبه
هرچه ابعاد بازشده کارتن بزرگ تر باشد، میزان ورق مصرفی افزایش پیدا می کند. در محاسبه قیمت باید نقشه بازشده جعبه، لبه های اتصال، زبانه ها و پرت احتمالی برش نیز در نظر گرفته شوند.
۴. تیراژ و تناژ سفارش
در سفارش های عمده، هزینه های آماده سازی خط، تنظیم ماشین آلات و قالب می توانند میان تعداد بیشتری از محصولات سرشکن شوند. به همین دلیل، تیراژ و برنامه سفارش مستمر در قیمت هر واحد تاثیر دارند.
البته افزایش تیراژ به تنهایی تضمین کننده کاهش قیمت نیست و ترکیب مواد اولیه و شرایط تولید نیز اهمیت دارد.
۵. نوع چاپ و خدمات تکمیلی
چاپ فلکسو، تعداد رنگ، کیفیت چاپ، عملیات دایکات، نوع اتصال و طراحی اختصاصی می توانند هزینه تولید را تغییر دهند.
۶. شرایط تحویل و برنامه تامین
هزینه حمل، محل تخلیه، نحوه بسته بندی پالت، تعداد دفعات ارسال و فاصله کارخانه تا محل مصرف نیز باید در برآورد نهایی لحاظ شوند.
۷. نوسانات بازار مواد اولیه
قیمت کاغذ بخش مهمی از بهای تمام شده را تشکیل می دهد. تغییر قیمت مواد اولیه، نرخ تامین، شرایط خرید و زمان اجرای قرارداد می تواند بر نرخ پیشنهادی تاثیر بگذارد.
پیشنهاد به واحد خرید: برای مقایسه پیشنهادهای تولیدکنندگان، فقط قیمت هر عدد را بررسی نکنید. گرماژ کل، ECT، ابعاد، نوع فلوت، تلرانس، شرایط تحویل و نحوه کنترل کیفیت باید در تمام پیشنهادها یکسان باشند.
فرآیند سفارش و تولید عمده چگونه انجام می شود؟
برای اینکه سفارش بدون اختلاف فنی و تاخیر غیرضروری انجام شود، پیشنهاد می کنیم مراحل زیر به ترتیب طی شوند:
1. دریافت مشخصات محصول: وزن، ابعاد، حساسیت کالا، شرایط انبارداری و نحوه حمل مشخص می شود.
2. بررسی فنی و انتخاب گرید: نوع فلوت، جنس کاغذ، گرماژ و مقاومت مورد نیاز تعیین می شوند.
3. تعیین ابعاد و ساختار: نقشه جعبه، نوع اتصال، چاپ و تلرانس های مورد توافق بررسی می شوند.
4. ارائه پیش فاکتور: قیمت، تیراژ، زمان بندی و شرایط تحویل بر اساس مشخصات مصوب اعلام می شوند.
5. تایید نمونه و تولید: در سفارش های حساس، نمونه اولیه برای بررسی ابعاد و عملکرد تایید می شود و سپس تولید انبوه آغاز خواهد شد.
6. کنترل کیفیت و تحویل: مشخصات محصول نهایی با معیارهای پذیرش توافق شده بررسی و محموله طبق برنامه تحویل می شود.
برای سفارش های چند مرحله ای، ثبت مشخصات فنی و نگهداری سوابق هر بچ تولید اهمیت ویژه ای دارد. این موضوع کمک می کند سفارش های بعدی نیز با همان مشخصات تاییدشده تکرار شوند.
چرا سفارش مستقیم از کارخانه اهمیت دارد؟
در قراردادهای صنعتی، ارتباط مستقیم میان واحد خرید و تولیدکننده می تواند فرآیند تصمیم گیری را شفاف تر کند. زمانی که مشخصات فنی بدون واسطه به واحد تولید منتقل می شود، امکان بررسی بهتر محدودیت های خط، اصلاح نقشه و هماهنگی برنامه تامین فراهم خواهد شد.
مهم ترین مواردی که باید از تولیدکننده درخواست کنید عبارت اند از:
مشخصات واقعی ماشین آلات و عرض مفید خط تولید
امکان تولید فلوت و گرماژ مورد درخواست
ظرفیت آزاد برای تخصیص به قرارداد
گزارش آزمون مقاومت و کیفیت ورق
امکان تولید نمونه پیش از سفارش انبوه
برنامه تحویل و شرایط پذیرش محموله
قابلیت تکرار مشخصات فنی در سفارش های بعدی
در سفارش های بزرگ، اعتماد به تولیدکننده باید بر پایه اطلاعات قابل بررسی شکل بگیرد. نمونه تولیدی، گزارش آزمایشگاه، سوابق تامین و مستندات ظرفیت، معیارهای مناسب تری نسبت به ادعاهای تبلیغاتی هستند.
اگر قصد دارید با توانمندیهای تولیدی مجموعه، خدمات تخصصی بستهبندی و سوابق همکاری با صنایع مختلف بیشتر آشنا شوید، پیشنهاد میکنیم صفحه کارتن سازی را مطالعه کنید. در این صفحه ی مرجع تولید کارتن میتوانید با خدمات اختصاصی مجموعه، فهرست مشتریان صنعتی و نامهای معتبر همکار و همچنین مراحل دقیق همکاری و ثبت سفارش آشنا شوید.
استعلام قیمت و ثبت سفارش صنعتی
اگر برای مجموعه خود به تامین کننده ای جهت تولید مستمر بسته بندی نیاز دارید، بهتر است پیش از نهایی کردن سفارش، مشخصات محصول و شرایط مصرف را در اختیار واحد فنی قرار دهید.
در فرآیند سفارش کارتن سه لایه، امکان بررسی ابعاد دلخواه، نوع فلوت، ترکیب کاغذ، گرماژ و الزامات مقاومتی وجود دارد. بر اساس این اطلاعات می توان ترکیب فنی مناسب را بررسی و پیشنهاد قیمت متناسب با تیراژ و شرایط قرارداد ارائه کرد.
برای شروع مذاکره، بهتر است نقشه ابعادی، تعداد مورد نیاز، وزن محصول و مشخصات مقاومتی مدنظر را آماده داشته باشید.
ارتباط مستقیم با واحد فروش صنعتی
برای بررسی سفارش های عمده، دریافت مشاوره فنی و هماهنگی تولید اختصاصی با کارشناسان مجموعه تماس بگیرید.
مهندس فداکار | واحد فروش صنعتی
تلفن کارخانه
سوالات متداول
تفاوت ورق سه لایه و پنج لایه در چیست؟
ورق سه لایه از دو لاینر و یک فلوت تشکیل شده است؛ در حالی که ورق پنج لایه دارای سه لاینر و دو فلوت است. ساختار پنج لایه معمولا برای کاربردهایی با نیاز به مقاومت و استحکام بیشتر مورد استفاده قرار می گیرد. انتخاب نهایی به وزن کالا و شرایط حمل وابسته است.
کدام نوع فلوت برای بسته بندی صنعتی مناسب تر است؟
فلوت C برای بسیاری از کاربردهای عمومی و حمل و نقل صنعتی قابل استفاده است. فلوت B به دلیل موج متراکم تر و فلوت E به دلیل ضخامت کمتر در کاربردهای متفاوتی استفاده می شوند. انتخاب نهایی باید با توجه به آزمون های مقاومتی و شرایط مصرف انجام شود.
آیا امکان تولید در ابعاد اختصاصی وجود دارد؟
بله، ابعاد طول، عرض و ارتفاع جعبه می توانند بر اساس نقشه فنی محصول تعیین شوند. امکان تولید نهایی به عرض مفید خط، ساختار جعبه و قابلیت ماشین آلات تبدیل بستگی دارد.
قیمت سفارش عمده چگونه محاسبه می شود؟
قیمت بر اساس گرماژ و نوع کاغذ، فلوت، ابعاد، سطح مصرفی ورق، نوع چاپ، تیراژ و شرایط تحویل محاسبه می شود. برای دریافت نرخ دقیق باید مشخصات فنی و تعداد مورد نیاز بررسی شوند.
آیا گرماژ بالاتر همیشه به معنای مقاومت بیشتر است؟
خیر. گرماژ تنها وزن کاغذ در واحد سطح را نشان می دهد. کیفیت الیاف، مقاومت فشاری کاغذ، نوع فلوت، رطوبت و کیفیت اتصال نیز در مقاومت نهایی تاثیر دارند.
برای سفارش های تناژ بالا چه مدارکی باید دریافت شود؟
مشخصات فنی مصوب، پیش فاکتور، برنامه تحویل، نتایج آزمون های کنترل کیفیت، سوابق بچ تولید و مستندات پذیرش محصول از مهم ترین مدارک مورد نیاز هستند.
چگونه از یکنواختی کیفیت در سفارش های مستمر اطمینان حاصل کنیم؟
باید مشخصات مواد اولیه، گرماژ، ضخامت، ECT، رطوبت و سایر شاخص های مهم در قرارداد تعریف شوند. سپس نمونه برداری و آزمون در چند مرحله از تولید انجام شود تا ثبات کیفیت در طول سفارش بررسی شود.