
طبق محاسبات فنی این طرح توجیهی کارتن سازی، راهاندازی خط تولید جعبه از ورق آماده با ظرفیت ماهانه ۳۰۰ تن، نیازمند سرمایهگذاری ثابت ۴.۵ میلیارد تومانی برای ماشینآلات (چاپ فلکسو، دایکات و لبچسب) و حداقل ۷۰۰ متر فضای سوله است. این طرح با دستیابی به حاشیه سود خالص ۱۸ درصدی و نقطه سربهسر در ۴۰ درصد ظرفیت تولید، بازگشت سرمایهای کمتر از ۲ سال را محقق کرده و به دلیل حذف هزینههای سنگین خطوط ورقسازی، کمریسکترین و اقتصادیترین مدل ورود به صنعت بستهبندی محسوب میشود.
راهاندازی یک واحد صنعتی جعبهسازی بدون داشتن تصویر شفاف از هزینهها، نرخ بازگشت سرمایه و گلوگاههای فنی، ریسک مالی بالایی دارد. اجرای یک طرح توجیهی کارتن سازی دقیق به سرمایهگذار نشان میدهد که ورود به بازار بستهبندی کارتن از مسیر خرید ورق آماده، چه تفاوتهایی با راهاندازی خطوط سنگین ورقسازی دارد. در این مقاله، تمام ابعاد فنی، مالی و عملیاتی تولید کارتن را موشکافی میکنیم.
وقتی صحبت از تدوین طرح توجیهی کارتن سازی میشود، هدف اصلی این است که سرمایه در گردش و تجهیزات کارگاهی دقیقا بر مبنای نیاز بازار هدف چیده شوند. بسیاری از کارگاهها به دلیل برآورد اشتباه در خرید دستگاه یا تامین متریال در ماههای اول دچار افت نقدینگی میشوند. داشتن یک سند مدون به شما کمک میکند مسیر را با اطمینان طی کنید.
مشخصات و الزامات اولیه طرح توجیهی کارتن سازی
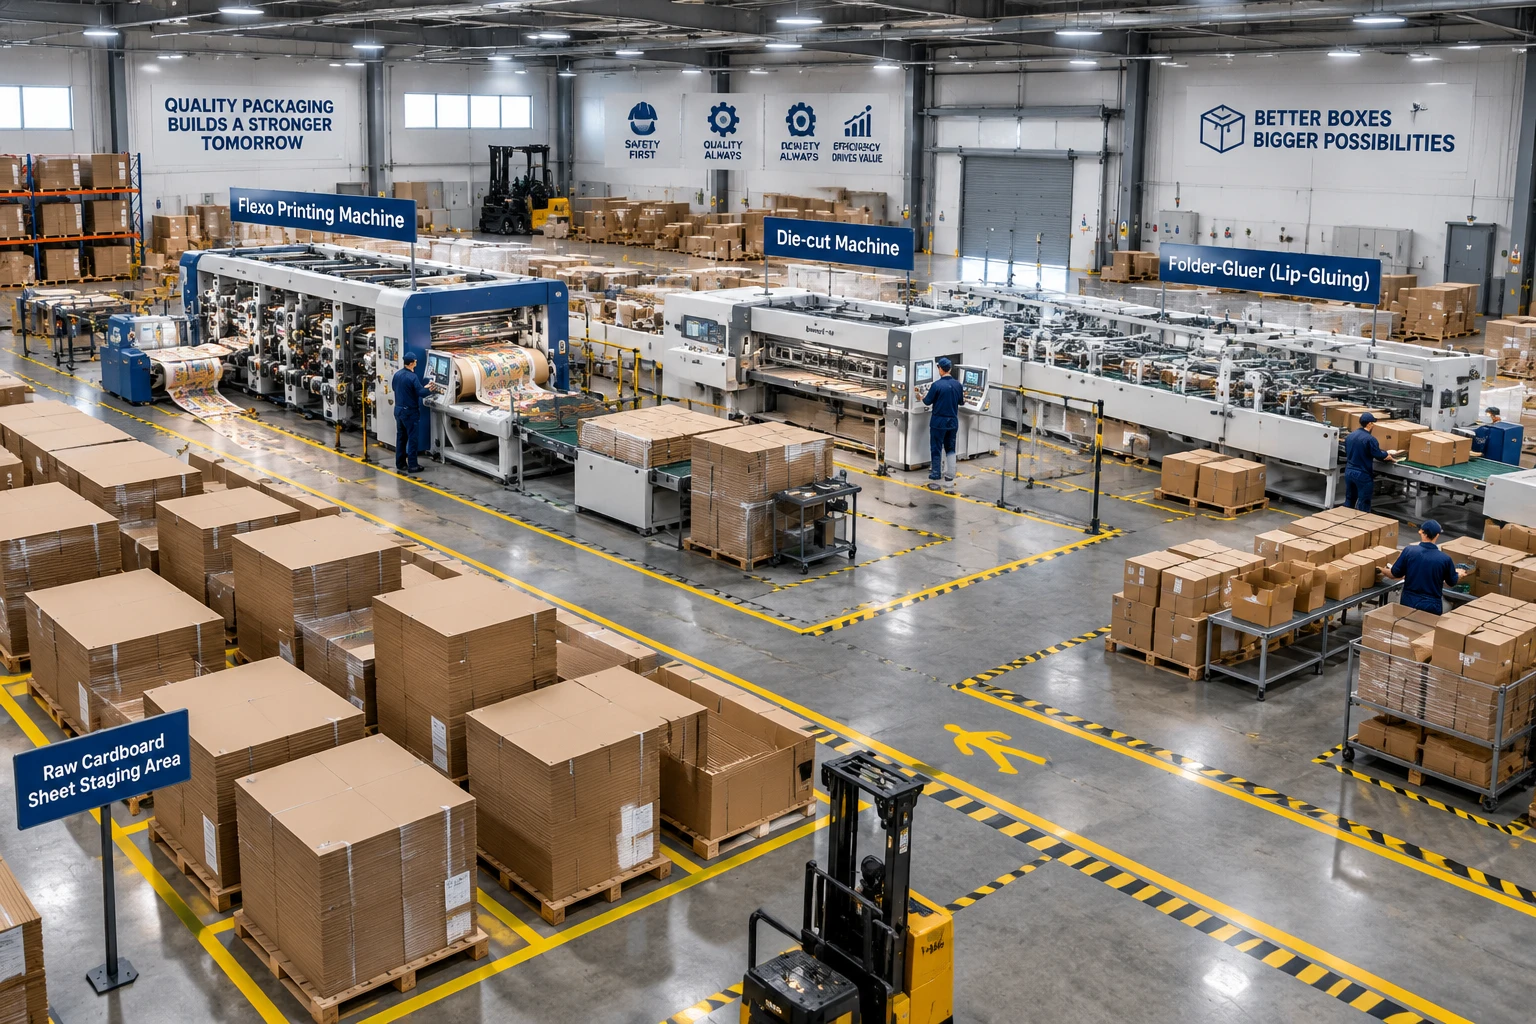
برای اینکه بتوان یک کارگاه تبدیل ورق به کارتن راهاندازی کرد، باید ساختار فنی متناسب با ظرفیت سالانه طراحی شود. در یک سناریوی استاندارد با ظرفیت سالانه ۲٬۰۰۰ تا ۵٬۰۰۰ تن جعبه، ارقام پایه به شرح زیر است:
- مساحت زمین مورد نیاز: حداقل ۱٬۵۰۰ تا ۲٬۵۰۰ متر مربع با سوله سرپوشیده استاندارد حداقل ۷۰۰ متر
- انشعاب برق صنعتی: حداقل ۱۰۰ تا ۲۰۰ کیلووات به همراه ژنراتور اضطراری
- تامین رطوبت و تهویه: سیستم کنترل رطوبت انبار ورق (رطوبت نسبی ۵۰ تا ۶۰ درصد)
- نیروی انسانی مستقیم: ۱۵ تا ۲۵ نفر در دو شیفت کاری شامل اپراتور دایکات، چاپ، لبچسب و کنترل کیفی
- مواد اولیه مصرفی: ورق خام ۳ لا و ۵ لا، رنگ پایهآب فلکسو، چسب سیلیکات یا چسب گرم و کلیشههای فتوپلیمر
بخش عمده سرمایهگذاری اولیه در طرح توجیهی کارتن سازی صرف تجهیز سوله و خرید خطوط تبدیلی میشود. اگر سوله از پیش آماده باشد، دوره اجرای پروژه از مرحله سفارشگذاری ماشینآلات تا تست گرم، کمتر از ۴ ماه زمان میبرد. در غیر این صورت، ساخت و اخذ مجوزها حدود ۹ تا ۱۲ ماه به طول میانجامد.
بررسی زیرساختهای فیزیکی نشان میدهد که دسترسی به جادههای اصلی ترانزیتی و نزدیکی به شهرکهای صنعتی مصرفکننده، هزینههای لجستیک ورودی و خروجی را به شدت کاهش میدهد. در یک طرح توجیهی کارتن سازی کارآمد، فاصله محل کارخانه تا کارخانههای تولیدکننده ورق یکی از متغیرهای کلیدی در بهای تمامشده است.
جدول برآورد هزینههای سرمایهگذاری خط تبدیل ورق
برای درک بهتر ارقام در یک طرح توجیهی کارتن سازی ۱۴۰۵ (و ۱۴۰۴)، جدول زیر برآورد ماشینآلات، تجهیزات جانبی و هزینههای ثابت یک خط نیمهاتوماتیک با ظرفیت متوسط را خلاصه میکند:
| شرح ردیف سرمایهگذاری | ظرفیت و مشخصات فنی | سهم تقریبی از سرمایه ثابت | دوره استهلاک |
|---|---|---|---|
| خط چاپ فلکسو ۲ تا ۳ رنگ | زنجیری یا اتوماتیک با سرعت ۶۰ تا ۱۰۰ شیت در دقیقه | ۳۵٪ | ۱۰ سال |
| دستگاه دایکات فکی و روتاری | دهنه ۱۲۰ تا ۱۴۰ سانتیمتر با تناژ ضربه بالا | ۲۵٪ | ۸ سال |
| خطکش و برش و چاکزن کارتن | دارای تیغههای تنگستن با سیستم تنظیم سریع | ۱۵٪ | ۱۰ سال |
| دستگاه لبچسب و منگنهزن دوبل | سیستم چسب سرد و گرم نیمهاتوماتیک | ۱۰٪ | ۷ سال |
| تاسیسات هوای فشرده و پالتترک | کمپرسور اسکرو و ادوات جابهجایی انبار | ۵٪ | ۵ سال |
| ملزومات قالبسازی و کلیشهسازی | آرشیو قالبهای پرمصرف بازار و سیستم شستشو | ۱۰٪ | ۳ سال |
همانطور که در جدول مشخص است، ماشینآلات چاپ و دایکات بالاترین سهم را در بودجهبندی دارند. اگر قصد راهاندازی با ماشینآلات استوک یا اورهالشده را داشته باشید، هزینههای ثابت این بخش تا ۴۰ درصد کاهش مییابد. با این حال، در هر طرح توجیهی کارتن سازی صنعتی، کیفیت قطعات مکانیکی ماشینها ضامن دقت ابعادی جعبه است.
استفاده از ماشینآلات با استاندارد بالاتر، نرخ ضایعات مقوا و ورق را به زیر ۳ درصد میرساند. این صرفهجویی در تیراژهای میلیونی، سودآوری را به طرز چشمگیری بهبود میدهد. بنابراین در زمان تنظیم طرح توجیهی کارتن سازی نباید کیفیت دایکات و تیغههای چاکزن را فدای هزینه اولیه کمتر کرد.
تمایز کارتنسازی از ورق آماده در مقابل خط کامل ورقسازی
یک سوال پرتکرار در میان فعالان صنعتی این است که چرا شروع کار با ورق آماده نسبت به احداث خط تولید ورق کارتن (شامل فلوتینگ و دوروگیر) منطقیتر است. پاسخ در تفاوت حجم سرمایه ثابت و ریسک خواب سرمایه نهفته است:
۱. خط کامل کارروگیتور به سرمایهای بالغ بر چندین برابر و زمینی بیش از ۵٬۰۰۰ متر نیاز دارد، در حالی که خط تبدیل ورق با متراژ بسیار کمتر فعال میشود.
۲. در خط تولید از ورق آماده، دغدغه فرمولاسیون نشاسته، بخار تحت فشار و تنظیم کشش کاغذ وجود ندارد و تمرکز روی کیفیت چاپ و دقت برش است.
۳. انعطافپذیری کارگاه تبدیل ورق در پذیرش سفارشهای متنوع با ابعاد گوناگون و تیراژهای متوسط، به مراتب بالاتر از خطوط پیوسته ورقسازی است.
تمرکز بر مدل تبدیل ورق در قالب یک طرح توجیهی کارتن سازی استاندارد، نقطه ورود کمریسک و پربازدهی را برای سرمایهگذاران جدید میسازد. در این الگو، ورق خام در گریدها و فلوتهای مختلف (E، B، C، BC) متناسب با هر سفارش از کارخانههای مادر تامین میشود.
علاوه بر این، در مدل کارگاهی نیاز به خرید و دپوی رولهای سنگین کاغذ در اوزان بالا وجود ندارد. این امر نقدینگی مورد نیاز را آزاد کرده و تمرکز واحد تولیدی را روی بازاریابی و بهبود خدمات متمرکز میسازد. در واقع، پیادهسازی طرح توجیهی کارتن سازی با ورق آماده، دوره بازگشت نقدینگی سریعتری دارد.
تحلیل مواد اولیه و زنجیره تامین ورق خام
کیفیت نهایی جعبه کارتن مستقیماً به مشخصات ورق اولیهای بستگی دارد که از کارخانه کارروگیت خریداری میشود. شناخت لایههای ورق یکی از پایههای محاسباتی در طرح توجیهی کارخانه کارتن سازی به شمار میرود.
ورقهای کارتن معمولاً از ترکیب کاغذهای کرافت، تستلاینر، فلوتینگ و لاینر سفید تولید میشوند. هر لایه وظیفه مهندسی خاصی بر عهده دارد؛ برای مثال لایه فلوتینگ نقش جذب ضربه و حفظ ضخامت را ایفا میکند، در حالی که لایه کرافت بیرونی مقاومت کششی و چاپپذیری را بالا میبرد.
در زمان نگارش و تدوین طرح توجیهی کارتن سازی، قیمت روز ورق خام بر مبنای هر متر مربع یا هر کیلوگرم با استناد به گزارشهای تحلیلی انجمن مدیران صنایع کارتن و ورق محاسبه میشود. نوسان قیمت کاغذ بر حاشیه سود موثر است و فرمولهای قیمتگذاری باید بر اساس قراردادهای تعدیلشونده متریال منعقد گردند.
همچنین، تستهای مقاومت به فشار عمودی (ECT) و مقاومت جعبه در برابر لهیدگی (BCT) باید روی ورقهای ورودی اعمال شوند. این آزمونها تضمین میکنند جعبه تولیدی در اثر وزن لایههای چیده شده در پالت دفرمه نشود. این حساسیتهای کیفی باید به عنوان رویه استاندارد در طرح توجیهی کارتن سازی لحاظ گردند.
مطالعه موردی در طرح توجیهی کارتن سازی: ارزیابی بازگشت سرمایه و سودآوری در مقیاس واقعی
برای اعتبارسنجی ارقام پیشبینیشده در طرح توجیهی کارتن سازی با واقعیت بازار، عملکرد مالی و عملیاتی یک کارگاه تبدیل ورق در شهرک صنعتی پرند در سال اول فعالیت تحلیل شده است:
این واحد صنعتی بر مبنای برآوردهای اولیه طرح توجیهی کارتن سازی، با سرمایهگذاری ثابت ۴.۲ میلیارد تومانی برای خرید ماشینآلات تبدیل (چاپ فلکسو، دایکات فکی و لبچسب) و ظرفیت ماهانه ۲۵۰ تن آغاز به کار کرد. بزرگترین چالش ماههای نخست، کنترل جریان نقدینگی و رساندن تیراژ به نقطه سربهسر در شرایط نوسان نرخ ورق خام بود.
تیم مدیریتی با تکیه بر دستورالعملهای فنی مندرج در طرح توجیهی کارتن سازی، اصلاحات زیر را اجرایی کرد:
- کاهش ضایعات برش و حاشیه دایکات (Trim Waste) از ۸.۵٪ به ۲.۲٪ با اصلاح چیدمان شیت در قالبسازی
- تمرکز بر تولید جعبههای دایکاتی ۵ لایه صنعتی با حاشیه سود ناخالص ۲۸٪ به جای کارتنهای ساده کمسود
- مدیریت سرمایه در گردش با خرید مستقیم ورق خام بر اساس قراردادهای بلندمدت و حذف واسطهها
نتایج ثبتشده در تراز مالی سال اول و میزان انطباق با طرح توجیهی کارتن سازی:
- دستیابی به نقطه سربهسر عملیاتی در ماه چهارم (تولید ماهانه ۹۰ تن) و رسیدن به ظرفیت اقتصادی ۲۲۰ تن در ماه هشتم
- تحقق سود خالص سالانه ۱۹.۴ درصدی که حاشیه امنیت سرمایهگذاری را فراتر از پیشبینیهای اولیه تثبیت کرد
- بازگشت کامل سرمایه ثابت ماشینآلات (Payback Period) ظرف مدت ۱۷ ماه پس از راهاندازی خط تولید
این تجربه نشان میدهد که پایبندی به دادههای دقیق یک طرح توجیهی کارتن سازی، مانع از هدررفت سرمایه در گردش شده و مسیر تبدیل ورق خام به سود پایدار را از روز نخست شفاف میکند.
تصمیم در طرح توجیهی کارتن سازی: مدل انتخاب خط تولید و ماشینآلات بر اساس بودجه و بازار هدف
برای سرمایهگذاران صنعتی، تدوین مسیر ورود به بازار پیش از خرید ماشینآلات ضروری است. درخت تصمیم زیر در طرح توجیهی کارتن سازی، نقشه راه انتخاب بهینه فناوری و خط تبدیل را شفاف میکند:
۱. سطح سرمایه اولیه ماشینآلات (برآورد بودجه):
- الف) بودجه محدود (۲.۵ تا ۳.۵ میلیارد تومان): →\rightarrow خط نیمهاتوماتیک شامل فلکسو ۲ رنگ زنجیری + دایکات فکی تیغهای + چسبزن دستی →\rightarrow بازار هدف: کارتنهای ساده پستی، قطعات سبک و میوه صادراتی فصلی.
- ب) بودجه استاندارد (۴.۵ تا ۷ میلیارد تومان): →\rightarrow خط مکانیزه شامل فلکسو ۳ تا ۴ رنگ وکیومی + دایکات روتاری سریع + لبچسب تماماتومات →\rightarrow بازار هدف: صنایع غذایی، شوینده و دارویی با تیراژ بالا.
۲. استراتژی تامین مواد اولیه و جریان نقدینگی:
- الف) نقدینگی در گردش زیر ۱.۵ میلیارد تومان: →\rightarrow خرید ورق آماده ۳ لایه و ۵ لایه بر اساس سفارش ثبتشده (Back-to-Back) →\rightarrow حداقل دپوی انبار و حذف ریسک راکد ماندن سرمایه.
- ب) نقدینگی در گردش بالای ۳ میلیارد تومان: →\rightarrow خرید ظرفیتی و تناژ ماهانه شیت خام از کارخانجات بزرگ ورقسازی با تخفیف نقدی →\rightarrow افزایش ۳ تا ۵ درصدی حاشیه سود خالص نهایی.
۳. ارزیابی حاشیه سود بر مبنای نوع سفارش خروجی:
- الف) جعبههای چاپی معمولی (کارتن مادر ۴ درب آمریکایی): →\rightarrow حاشیه سود خالص ۱۲ تا ۱۵ درصد با گردش نقدی سریع و نیاز به حداقل فرآیند تکمیلی.
- ب) کارتنهای دایکاتی لمینتی و مقاومتی (صنعتی و صادراتی): →\rightarrow حاشیه سود خالص ۲۲ تا ۳۰ درصد به واسطه ارزش افزوده طراحی و مهندسی قالب.
استفاده از این چارچوب تصمیمگیری در طرح توجیهی کارتن سازی، ریسک خطای خرید تجهیزات نامتناسب را به صفر رسانده و مسیر سرمایهگذاری را مستقیماً به سودآوری پایدار متصل میکند.
جدول مقایسهای انواع قالبهای دایکاتی و برش در تولید جعبه
نوع تجهیزات دایکات تاثیر مستقیمی بر سرعت، تیراژ، هزینه ساخت قالب و ظرافت خروجی کارتن دارد:
| روش دایکات و برش | تیراژ بهینه سفارش | هزینه و زمان ساخت قالب | دقت ابعادی و خط تا | مناسب برای نوع محصول |
|---|---|---|---|---|
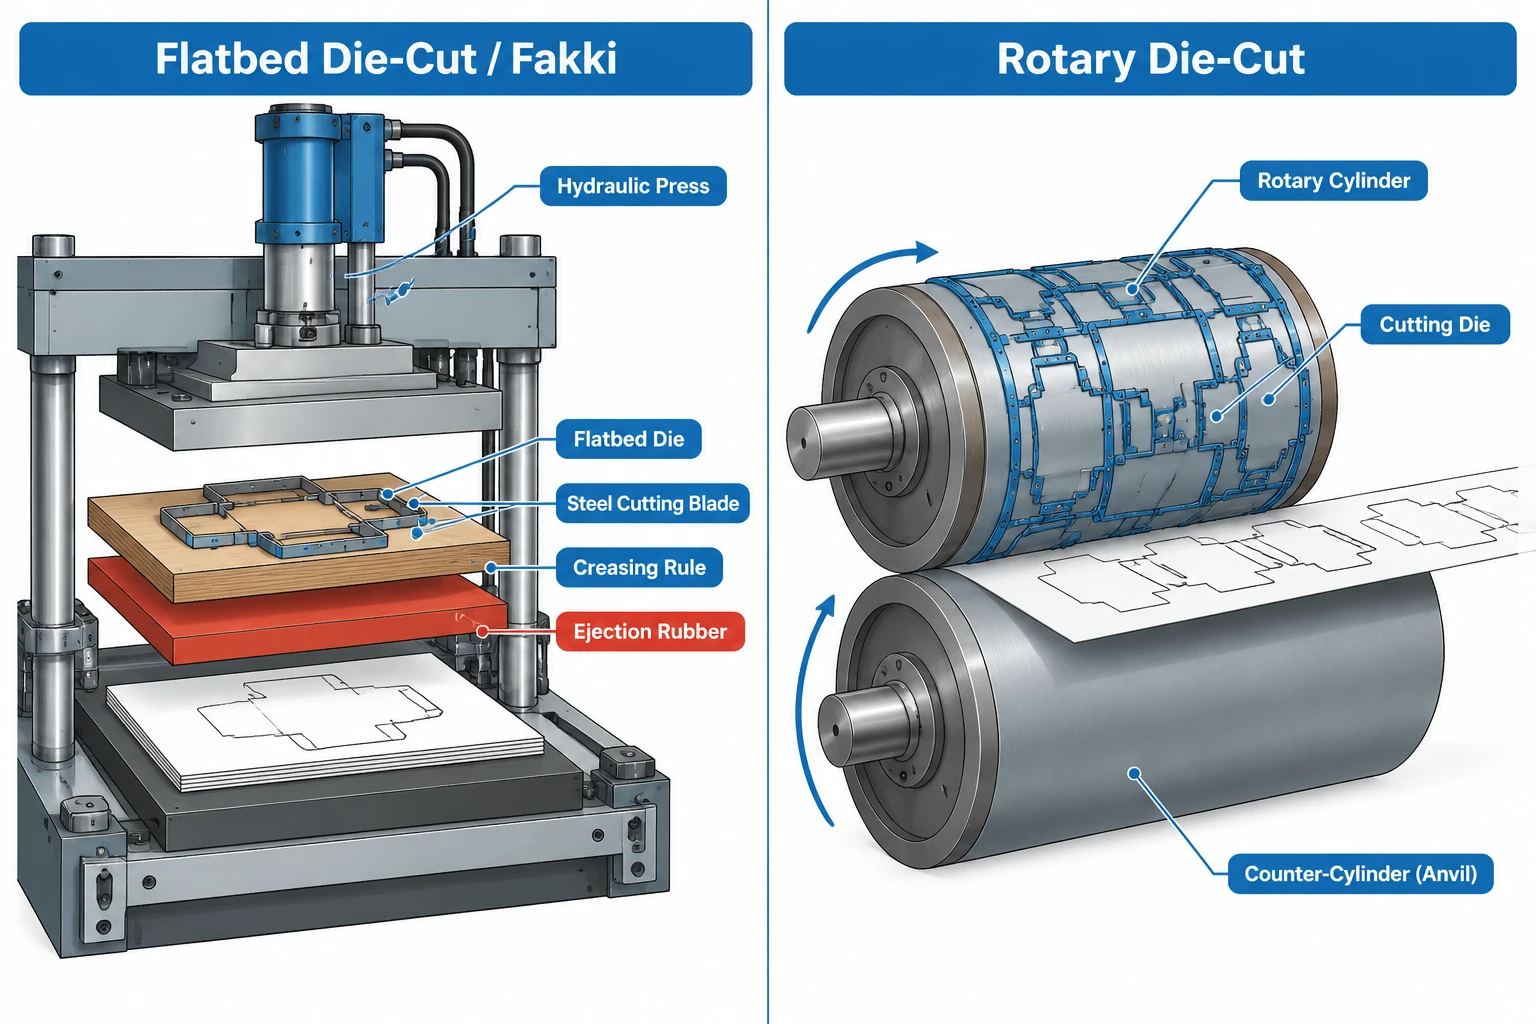
| دایکات فکی (Platen Die-Cutter) | ۱٬۰۰۰ تا ۱۰٬۰۰۰ عدد | متوسط (قالب تیغهای تخت ۲ تا ۳ روز) | بسیار بالا (بدون اعوجاج در لبهها) | کارتنهای قطعات صنعتی، دارویی و جعبههای درب قفلی |
| دایکات روتاری (Rotary Die-Cutter) | بالای ۲۰٬۰۰۰ عدد | بالا (سیلندر قالب مدور ۵ تا ۷ روز) | خوب و سرعت خروج بسیار سریع | کارتنهای دایکاتی تیراژ بالا، صادراتی و قطعات خودرو |
| دایکات پینگپنگی (Roller Die-Cutter) | زیر ۱٬۰۰۰ عدد | کم (قالب تخت ساده) | متوسط (مناسب کارهای کمحساسیت) | سفارشهای کارگاهی و جعبههای هندسی بزرگ |
| خطکش برش و چاکزن دستی | نامحدود (کارتن ساده ۴ درب) | بدون نیاز به قالب (تنظیم تیغه) | متوسط و وابسته به مهارت اپراتور | کارتنهای مادر ساده (RSC) و بستههای ترانزیتی سنگین |
انتخاب ترکیب درستی از دایکات فکی و روتاری در تدوین طرح توجیهی کارتن سازی، پاسخگویی همزمان به سفارشهای ظریف تیراژ پایین و سفارشهای تناژ بالای صنعتی را ممکن میسازد.
اگر قالبها با متریال باکیفیت ساخته شوند، بیش از ۱۰۰٬۰۰۰ ضرب را بدون نیاز به تعویض تیغههای برش و پرفراژ تحمل میکنند. این موارد باید در سرفصل استهلاک ابزار در طرح توجیهی کارتن سازی به دقت ثبت شود.
تحلیل جریان نقدینگی، دوره بازگشت و سودآوری کارتنسازی
بررسی مالی یک کارگاه جعبهسازی نشان میدهد که این کسبوکار ماهیت نقدینگی چرخشی سریعی دارد. در یک سناریوی استاندارد، ورق خام به صورت نقد یا با اعتبارات کوتاهمدت خریداری شده و کارتن نهایی ظرف چند روز تحویل داده میشود.
سود ناخالص تبدیل ورق خام به کارتن نهایی بین ۱۸ تا ۳۰ درصد برآورد میشود. این حاشیه سود به عواملی چون پیچیدگی چاپ، تعداد رنگ، دایکاتی بودن یا ساده بودن جعبه و میزان دورریز ورق وابسته است. در یک طرح توجیهی کارتن سازی اصولی، نقطه سربهسر معمولاً در ظرفیت ۴۰ تا ۵۰ درصدی کارخانه محقق میشود.
دوره بازگشت سرمایه کل (Payback Period) در یک خط تبدیل استاندارد حدود ۱۸ تا ۳۰ ماه کاری ارزیابی میشود. این شاخص در مقایسه با سایر صنایع تولیدی سنگین، یک مزیت رقابتی قابل توجه برای ورود به حوزه بستهبندی است.
سرمایهگذار باید توجه کند که اتلاف متریال (Wastage) بزرگترین عامل کاهش سود است. با آموزش اپراتورها و کالیبراسیون منظم تیغههای برش، میتوان ضایعات را زیر ۲.۵ درصد نگه داشت و سودآوری پیشبینیشده در طرح توجیهی کارتن سازی را حفظ کرد.
چالشهای پنهان کارگاهی و راهکارهای پیشگیرانه
راهاندازی کارتنسازی با چالشهای فنی و اجرایی همراه است که عدم توجه به آنها منجر به ضرر مالی خواهد شد:
- تابیدگی ورق (Warping): انبارش نامناسب ورق در محیطهای مرطوب یا خشک باعث شکم دادن ورق میشود که عبور آن از دستگاه چاپ اتوماتیک را با مشکل مواجه میسازد.
- پوستهشدن و ترکیدن خط تا (Cracking): در صورت پایین بودن رطوبت ورق یا فشار بیش از حد تیغه تا در دایکات، لایه رویه کارتن ترک میخورد که مقاومت جعبه را کاهش میدهد.
- چسبندگی ضعیف در خط لبچسب: استفاده از چسبهای نامرغوب یا عدم رعایت زمان گیرایی، موجب باز شدن درز کارتن در خطوط خودکار بستهبندی مشتریان میشود.
- اختلاف تطابق رنگ (Color Off-Register): در چاپ چند رنگ فلکسو، عدم تنظیم دقیق رجیستر کلیشه منجر به سایهدار شدن متون و تصاویر میشود.
در زمان برنامهریزی برای طرح توجیهی کارتن سازی، باید برای تمامی این ریسکهای فنی پروتکلهای کنترل کیفیت (QC) مدون تعریف شود تا خروجی خط یکدست بماند.
همچنین، نگهداری پیشگیرانه (PM) دستگاهها شامل روغنکاری دورهای چرخدندهها و تمیزکاری روزانه نوردهای آنیلوکس چاپ با حلالهای استاندارد، عمر مفید ماشینآلات را افزایش میدهد. این سرفصلهای نگهداری در طرح توجیهی کارتن سازی باعث کاهش هزینههای توقف خط میشوند.
راهنمای گامبهگام اخذ مجوزها و راهاندازی کارخانه
فرآیند اجرایی پیادهسازی این واحد صنعتی شامل گامهای اداری و فنی مشخصی است:
۱. ۱. اخذ جواز تاسیس: ثبت تقاضای سرمایهگذاری در سامانه بهینیاب وزارت صمت برای رسته تولید کارتن و جعبه مقوایی از ورق آماده (کد آیسیک ۲۱۰۲۱۲۱۱).
۲. انتخاب و آمادهسازی زمین: تهیه سوله در شهرکهای صنعتی مصوب با زون سلولزی یا شیمیایی و اجرای کفپوش بتنی صیقلی مقاوم در برابر تردد لیفتراک.
۳. تامین انشعابات صنعتی: خرید انشعاب برق سهفاز متناسب، خطوط لولهکشی هوای فشرده و سیستم اعلام و اطفای حریق کارگاهی.
۴. خریداری و نصب ماشینآلات: استقرار خطوط چاپ فلکسو، دایکات فکی، روتاری و لبچسب طبق نقشه مهندسی جانمایی (Layout).
۵. اخذ پروانه بهرهبرداری: بازرسی میدانی کارشناسان صمت و محیط زیست و صدور مجوز تولید صنعتی رسمی.
رعایت این مراحل به صورت ساختاریافته در یک طرح توجیهی کارتن سازی استاندارد، از دوبارهکاری و اتلاف زمان در فرآیند راهاندازی جلوگیری میکند.
سرمایهگذارانی که خواهان دانلود طرح توجیهی کارتن سازی رایگان هستند باید به این نکته توجه کنند که نمونههای عمومی صرفاً برای آشنایی با سرفصلها مفیدند و ارقام آنها به دلیل نوسانات اقتصادی باید بازنویسی و شخصیسازی شوند.
همچنین، بررسی یک نمونه طرح توجیهی تولید کارتن و جعبه مقوایی به شما دید مناسبی درباره نحوه طبقهبندی هزینههای پرسنلی و سربار کارخانه میدهد تا مدل مالی خود را بر پایه دادههای واقعی بسازید.
استانداردهای آزمونهای کیفی جعبه کارتن
برای همکاری با برندهای بزرگ مواد غذایی، دارویی و قطعات خودرو، جعبههای خروجی خط باید گواهیهای تست آزمایشگاهی منطبق با الزامات سازمان ملی استاندارد ایران (INSO) را دریافت کنند تا سلامت بار تضمین شود:
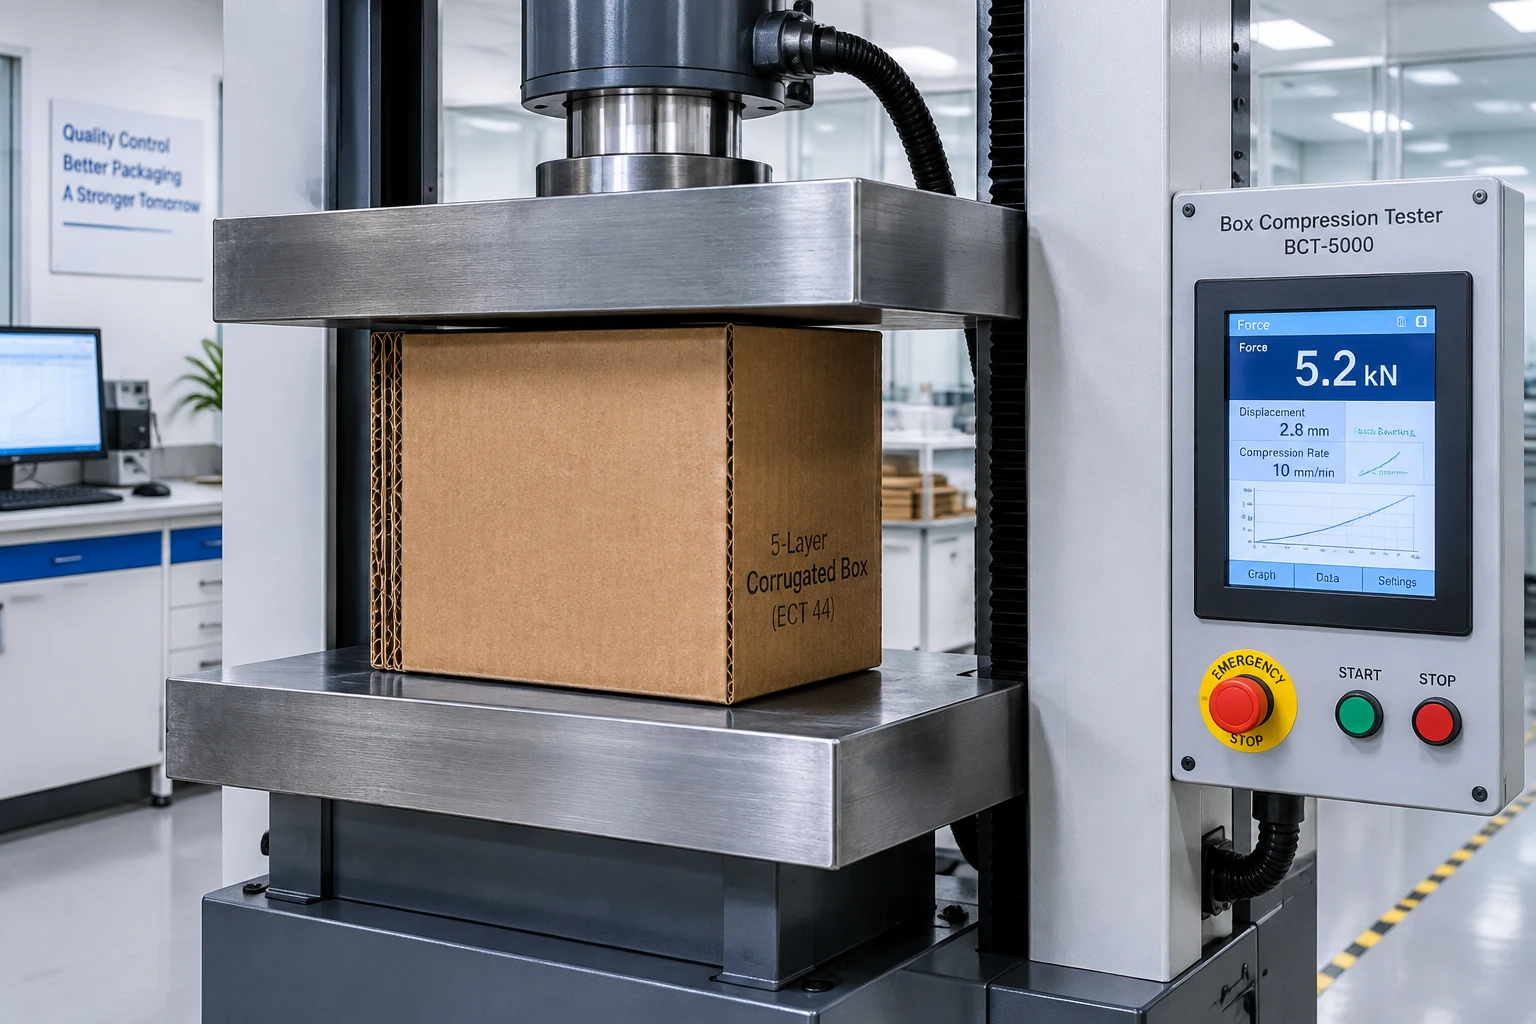
- آزمون مقاومت فشاری جعبه (Box Compression Test – BCT): اندازهگیری حداکثر نیروی عمودی که کارتن تا قبل از له شدن کامل تحمل میکند (بر حسب کیلوگرم یا نیوتن).
- آزمون مقاومت لبهای ورق (Edge Crush Test – ECT): تعیین استحکام ساختاری فلوتها در برابر نیروی لبهای عمودی که مبنای پیشبینی BCT است.
- آزمون مقاومت به ترکیدگی (Bursting Strength – Mullen Test): سنجش میزان مقاومت دیواره کارتن در برابر فشارهای هیدرولیکی نقطهای.
- آزمون نفوذپذیری آب (Cobb Test): تعیین میزان جذب رطوبت توسط لایههای بیرونی و داخلی کاغذ در مدت زمان مشخص.
تجهیز یک ایستگاه تست کنترل کیفی پایه در کارگاه، اطمینان خریداران صنعتی را جلب میکند. هزینه خرید این دستگاههای تست در محاسبات طرح توجیهی کارتن سازی یک سرمایهگذاری ضروری با ارزش افزوده بالا تلقی میشود.
انطباق پیوسته با این استانداردها باعث میشود کارخانه بتواند با شرکتهای صادراتی قرارداد ببندد و از رقابت منفی بازار کارگاههای سنتی فاصله بگیرد. در جدول زیر ارتباط میان تستها و پارامترهای بستهبندی آمده است:
| نام آزمون آزمایشگاهی | واحد اندازهگیری استاندارد | هدف اصلی تست | تاثیر مستقیم روی کارکرد جعبه |
|---|---|---|---|
| تست BCT | کیلوگرم نیرو (kgf) یا نیوتن | سنجش مقاومت بار چیدمان انبار | جلوگیری از فروریختن پالتها در انبار چند طبقه |
| تست ECT | کیلونیوتن بر متر (kN/m) | سنجش استحکام ذاتی لایههای فلوت | مبنای انتخاب ترکیب گراماژ کاغذ در ورقسازی |
| تست Mullen | کیلوپاسکال (kPa) | مقاومت در برابر پارهشدن با ضربه تیز | حفظ سلامت محتویات کارتن حین پرتاب یا جابهجایی دستی |
| تست Cobb | گرم بر متر مربع (g/m2g/m^2) | اندازهگیری جذب آب توسط کاغذ رویه | مقاومت جعبه در برابر رطوبت سردخانه و میعان |
پیادهسازی این پارامترها در مستندات یک طرح توجیهی کارتن سازی حرفهای، زمینه را برای عقد قراردادهای بلندمدت با صنایع بزرگ هموار میکند.
جدول مقایسه فنی انواع فلوتهای ورق کارتن
شناخت ویژگیهای هندسی و مقاومتی فلوتها برای تولید بهینه جعبه در کارگاه الزامی است:
| نوع فلوت (Flute) | ارتفاع گام فلوت (میلیمتر) | تعداد فلوت در هر متر طول | ویژگی مکانیکی بارز | کاربرد تخصصی در صنایع |
|---|---|---|---|---|
| فلوت A (درشت) | ۴.۵ تا ۵.۰ | ۱۰۰ تا ۱۲۰ | جذب ضربه و بالشتک عالی | جعبههای حمل کالاهای بسیار شکننده |
| فلوت B (متوسط) | ۲.۵ تا ۳.۰ | ۱۴۰ تا ۱۶۰ | مقاومت به سوراخشدگی و چاپپذیری خوب | قوطیهای کنسرو، مواد غذایی و کارتن عمومی |
| فلوت C (استاندارد) | ۳.۵ تا ۴.۰ | ۱۲۰ تا ۱۴۰ | مقاومت فشاری عمودی بسیار بالا | کارتنهای مادر حمل قطعات خودرو و لوازم خانگی |
| فلوت E (میکرو) | ۱.۱ تا ۱.۶ | ۲۸۰ تا ۳۲۰ | سطح بسیار صاف، چاپ عالی و خط تای ظریف | جعبههای لمینتی، قطعات کوچک، لوازم آرایشی و پیتزا |
| ترکیب BC (۵ لایه) | ۶.۰ تا ۷.۰ | مجموع لایههای B و C | ترکیب ضربهگیری و تحمل بار انبارش سنگین | کارتن صادراتی میوه، روغن موتور و قطعات سنگین صنعتی |
این ویژگیها نشان میدهند که هر سفارش به چه نوع متریالی نیاز دارد و چرا در تنظیم طرح توجیهی کارتن سازی، تسلط بر ساختار فلوتها برای بهینهسازی هزینه متریال اهمیت دارد.
سوالات متداول پیرامون طرح توجیهی کارتن سازی
حداقل سرمایه برای راهاندازی کارگاه تبدیل کارتن از ورق آماده چقدر است؟
سرمایه اولیه بسته به سطح اتوماسیون متغیر است. برای یک کارگاه نیمهاتوماتیک با خط چاپ ۲ رنگ و دایکات فکی، سرمایهای معادل چند میلیارد تومان برای ماشینآلات و سرمایه در گردش متریال نیاز خواهد بود.
آیا راهاندازی جعبهسازی بدون داشتن خط تولید ورق توجیه اقتصادی دارد؟
بله، بیش از ۶۰ درصد واحدهای کارتنسازی کشور صرفاً تبدیلکننده ورق آماده هستند. این مدل به دلیل سرمایه ثابت بسیار کمتر، انعطافپذیری بالاتر و استهلاک پایین، توجیه اقتصادی بالایی دارد.
حاشیه سود خالص کارتنسازی با ورق آماده چقدر است؟
حاشیه سود خالص این صنعت به طور میانگین بین ۱۲ تا ۲۰ درصد برآورد میشود که با افزایش تیراژ، کنترل ضایعات و بهینهسازی مصرف رنگ و چسب قابل ارتقا است.
دوره بازگشت سرمایه در این طرح چقدر تخمین زده میشود؟
در صورت رسیدن به ظرفیت تولید بالای ۵۰ درصد در سال نخست، دوره بازگشت سرمایه ثابت بین ۱.۵ تا ۲.۵ سال کاری برآورد میشود.
ارجاعات و مسیرهای پیشنهادی جهت مطالعه بیشتر
منابع تکمیلی و راهنماهای مرتبط با صنعت کارتن:
-
برای آشنایی بیشتر با خدمات تخصصی مجموعه، مشتریان و برندهای صنعتی که به ما اعتماد کردهاند و همچنین مراحل همکاری، پیشنهاد میکنیم مرجع تخصصی زیر را مطالعه کنید:
مشاهده صفحه اصلی: کارتن سازی
-
برای بررسی هزینه راهاندازی، تجهیزات مورد نیاز، مراحل دریافت مجوز، سرمایه اولیه و مسیر احداث کارخانه کارتنسازی از صفر تا بهرهبرداری، راهنمای تخصصی زیر را مطالعه کنید:
راه اندازی کارخانه کارتن سازی
-
اگر هدف شما بررسی صرفه اقتصادی راهاندازی کارتنسازی است، تنها دانستن هزینه تجهیزات کافی نیست؛ میزان سرمایه اولیه، ظرفیت تولید، درآمد، هزینههای جاری و زمان بازگشت سرمایه نیز باید همزمان بررسی شوند. برای آشنایی دقیقتر با این موارد، راهنمای سودآوری کارتنسازی و میزان سرمایه مورد نیاز را مطالعه کنید.
-
انتخاب ورق مناسب، یکی از مهمترین عوامل در تعیین استحکام، دوام و عملکرد نهایی کارتن است. اگر میخواهید تفاوت ورقهای سهلایه و پنجلایه، انواع فلوت و کاربرد هر ساختار را بهتر بشناسید، راهنمای تخصصی معرفی انواع ورق کارتن را مطالعه کنید.
مشاوره تخصصی و سفارشگذاری صنعتی
اگر برای خطوط تولید و بستهبندی کارخانجات خود به طراحی مهندسی کارتن با استانداردهای BCT و ECT نیاز دارید یا قصد سفارش عمده با تیراژ بالا (MOQ) دارید، با کارشناسان فنی ما در تماس باشید:
شماره تماس واحد مهندسی فروش:09121902300
(مشاوره فنی، استعلام قیمت تیراژ سازمانی و صدور پیشفاکتور رسمی)
